カテゴリー: イベント・セミナーレポート

  • 蒸溜所探訪Vol.1 スコットランド・ウルフバーン蒸溜所

    蒸溜所探訪Vol.1 スコットランド・ウルフバーン蒸溜所

    ここ数年来の世界的なクラフト蒸溜所ブームで、数多くの蒸溜所が新設・再建されています。スコットランドでも大小合わせて20を超える蒸溜所が誕生しています。その中で最も成功している蒸溜所のひとつが、メインランドの最北端の町・サーソーで2012年に創業したウルフバーンWolfburn蒸溜所です。

    本島最北の蒸溜所

    北緯58度35分。日本では樺太を越え、ロシア・カムチャッカ半島のつけ根辺り、アラスカ・アンカレッジ(61度)よりは少し南という位置です。風は強いですが、暖流の影響かその割には暖かく、11月でも普通のコートで問題なく過ごせます。

    スコットランドの首都・エディンバラから車に乗り、多少寄り道をしてスペイサイドで一泊、翌夕方、ようやくサーソーの町に到着。実際は、12時間程度のドライブでした。道中はハイランド特有のワインディングロードですが、北海の素晴らしい景色を堪能でき、インスタ映えポイントも多く、それほど長時間とは感じません。

    サーソーの町はロンドンから続く電車の終着駅で、まさに「最果ての地」と言えます。

    ここからさらに車で10分ほど進むと、ウルフバーン蒸溜所が見えてきます。ここからはオークニー諸島をはっきりと望むことができ、島への玄関口であるスクラブスター港も眼下に見下ろすことができます。

    すべてを手作業で

    蒸溜所の施設は、一つの建物の中に集約されています。大変コンパクトで、日本の秩父蒸溜所に近い印象です。ほぼすべての設備はフォーサイス社製で、モルトミルはアラン・ルドック・エンジニアリング社製です。

    1バッチの仕込は、大麦麦芽1.1tを使用しています。ステンレス製の発酵槽に得られた麦汁5100ℓ・ドライイースト5㎏を加え、平均75時間かけてアルコール分8~9%のもろみを得ます。発酵槽は4基あり、週の仕込回数は6~8回です。ストレート型の初溜釜5500ℓのキャパに対して5100ℓのもろみを投入し、4時間かけてアルコール21%の初溜液を得ます。バルジ型の再溜釜3600ℓのキャパに2900ℓを張り込み、本留分としてアルコール度数74~61%を取り出し、69.5~70.0%の本溜液を得ます。この際のカットは数字だけではなく、官能でも行っています。

    ウルフバーン蒸溜所の年間生産量は、12万ℓ/PAと他の蒸溜所と比べて大変小規模です。最大規模であるマッカラン蒸溜所が1500万ℓ/PA、多くの蒸溜所が数百万ℓ/PAであることからもその規模が伺えます。これはすべてを手作業で行いたいとの考えからで、創業からの6年間、同じように生産し続けています。

    明確なヴィジョンと強い意志

    ウルフバーン蒸溜所のオーナーはアンドリュー・トンプソン氏。蒸溜所のあるサーソーの隣町・ウィック出身です。前職は変化が激しいテクノロジー関係の業界だったので、自分で全てを決められ(my decision)、伝統的な方法(traditional way)で、20年から30年後を見据えられる(longtime brand)仕事をしたいという思いから、地元でウイスキー造りを決心。そこには、町おこしや地元の雇用拡大などの考えも含まれています。

    多くの新規蒸溜所が、ジン製造やボトラーズなどへの樽売りでランニングコストを稼いでいる中、シングルモルトのみを造り、販売して蒸溜所を維持・拡大していることに驚きを隠せません。それだけ当初からの計画がしっかりとなされていることの証といえるでしょう。実際、スタート時点からウイスキーと呼べるようになる3年後に商品として評価されるようなものを目指していたと思われます。

    運命的な出会い

    ウイスキー造りについては素人だったアンドリュー氏。全てを信頼して任せられる人物を探していたところ、グレンファークラス蒸溜所でマネージャーをしていたシェーン・フレーザー氏と出会います。グレンファークラス蒸溜所は数少ない家族経営の蒸溜所ですが、一日24時間・週7日フル稼働していたため、その生活に疲れていた時でした。新規の蒸溜所で新しいスタイル、自身が目指すウイスキーを造れる環境に惹かれ、シェーン氏は転職を決意。未知の土地に移り住みますが、ウイスキーを造ることには変わらないので不安はなかったようです。

    「ウイスキーは簡単に造れそうだが、お金と経験者・知識knowledgeが必要」と自身の仕事に強い自信と信念を持っているシェーン氏。大手の蒸溜所が製造についてコンピューター管理しているのに対して、その日その時の状況を踏まえ、五感を駆使して造っています。まさに「traditional way」。氏は休みの日も含めて毎朝蒸溜所に来て、樽をチェックしています。「このウイスキーはわが子だから、当然だろ!」と、以前は車で10分程度のところに住んでいましたが、今は歩いてすぐのところに転居しています。

    アンドリュー氏とシェーン氏の出会いがなければ、ここまでウルフバーンはうまくいっていなかったのではないでしょうか。お互いが求めていた条件に合った人物・仕事とタイミングよく出会う、奇跡的な出会いです。日本では鳥井さんと竹鶴さんの出会いが日本のウイスキー産業の礎となり、今日の世界的な評価へと続いています。約90年の月日が流れて、同じような出会いがあったのは大変興味深いですね。

    FORTUNE FAVOURS THE BRAVE

    ウルフバーンのモットー「勝利は勇敢な者にのみ訪れる」ですが、まさにアンドリュー氏そのものを指しています。ウイスキー産業は莫大な経費もかかり、また時間的にもリスクが多く、歴史的に多くの蒸溜所が短期間で閉鎖・休止に追い込まれています。ただブームで儲かりそうだと思って安易に参入すると痛い目にあう中、正確なヴィジョンと冷静な判断で任務を遂行する姿は、まさに「the brave」。今後もその強い意志と情熱で、素晴らしいウイスキーをリリースし続けてくれることでしょう。

    今年、2019年のスコットランドツアーは「ハイランド・オークニー編」です。今回のレポートに登場したウルフバーン蒸溜所も訪問する予定です。こちらでは、今回のツアー用に特別ボトリングのウイスキーをご用意していただいております。ご興味がありましたら、是非ご一緒しませんか?

    詳細は、こちらのツアー概要をご覧ください。


  • 『第3回 国内蒸溜所・醸造所ツアー 鹿児島編』レポート

    『第3回 国内蒸溜所・醸造所ツアー 鹿児島編』レポート

    年2回開催される国内蒸溜所・醸造所ツアー。今までサントリー「山崎蒸溜所」、ニッカ「宮城峡蒸溜所」を見学して参りました。

    今回第3回目は「鹿児島編」として2019年1月26・27日に開催いたしました。2018年に始動したばかりの小正醸造「嘉之助蒸溜所」、本坊酒造の第二のウイスキー蒸留所である「マルス津貫蒸溜所」、さまざまなスピリッツをリリースしている「佐田宗二商店」を巡るツアーでした。新しい蒸留所の熱意や活気を感じられるツアーでした。

    今後も夏ごろに第4回目を開催いたしますので、お楽しみに!

    小正醸造「嘉之助蒸溜所」
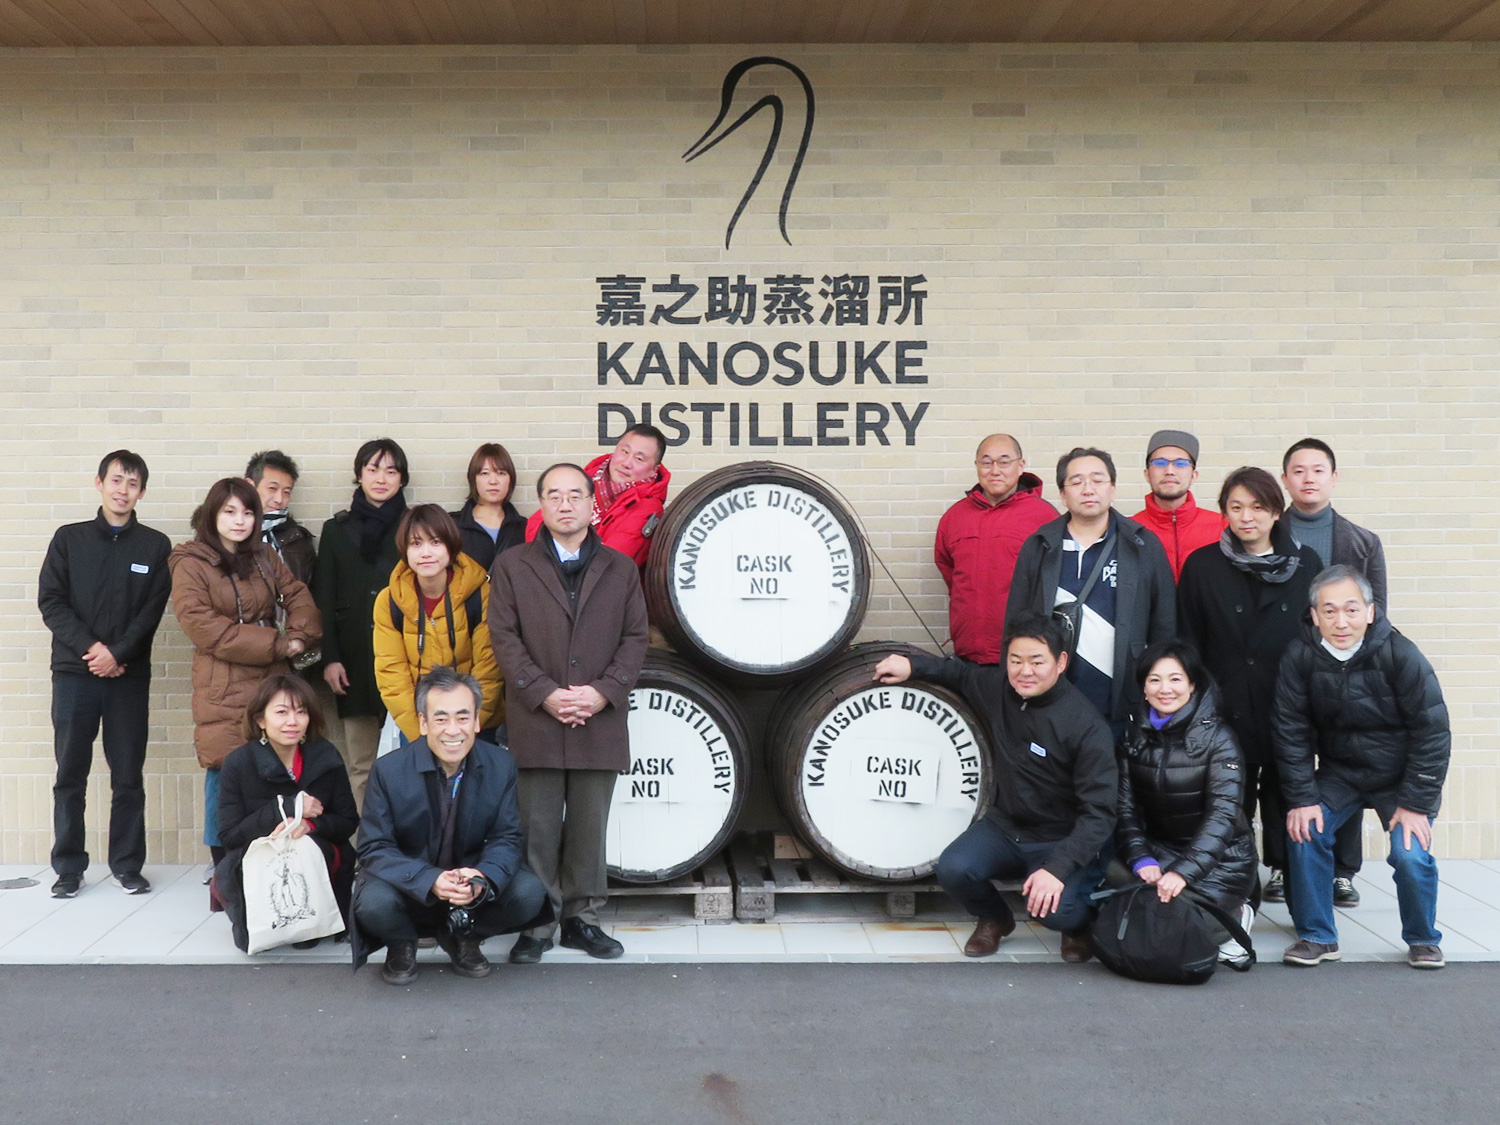
    鹿児島中央駅から40分程度、鹿児島県の薩摩半島西海岸・吹上浜に面した広大な土地にあるコの字型の新しい建物が「嘉之助蒸溜所」です。建物のエントランスを入ると吹き抜けになっていて、そこには受付やショップがあり、ニューポットなどの商品やグラス、シャツなどのノベルティグッズが並んでいます。この建物のレイアウトはスコットランドのバリンダルロッホ蒸溜所などのデザインを参考にしているそうです。

    見学ツアーは、まず小正醸造について社長の小正芳嗣さん自らご説明していただきました。小正醸造は今年136年目を迎える焼酎メーカーで、嘉之助蒸溜所から車で3分のところに焼酎工場があります。もともとこの地は代表銘柄である樽熟成米焼酎「メローコヅル」の貯蔵庫用として購入した土地(将来的にはメローコヅル専用の蒸溜所も建設したいとの思いも……神之川構想)で、現在4つの貯蔵庫があります。その一画に2017年に造られ、2018年より始動したのがモルトウイスキー蒸留所である嘉之助蒸溜所です。この名前はメローコヅルを開発した2代目小正嘉之助氏の精神を受け継ぐものとして名づけられました。

    社長の小正芳嗣さんは東京農大出身で、2003年に入社され、品質管理や製造にかかわっています。ウイスキー製造については、スコットランドのストラスアーンStrathearn蒸溜所などで研修を受けられたそうです。

    製造は5名で行っており、1~6月にウイスキー製造、7月はお休み、8月からは焼酎を造る予定でしたが、現在は通年でウイスキーを製造しています。

    製造室はフローリングで、新しくクリーンな印象です。全ての設備は三宅製作所製です。仕込水としては、焼酎で使用している地下水もありますが、立地が海辺で塩分が含まれるため山から引いています。

    糖化槽はステンレス製で容量6000ℓ、タンクのサイドにサイトグラスがついており、これによって液量や槽内の状態が見えるので管理が容易になります。また、引き出している麦汁の状態を見るサイトグラスも付いており、引き出し中の麦汁の状態についても管理しやすくなっています。仕込は1バッチ1トンの麦芽を使用します。現在、麦芽はイングランドのマントン社やシンプソンズモルト社からノンピーテッド麦芽やヘビリーピーテッド麦芽を輸入しており、今後はクリスプ社からも仕入れる予定。麦芽の挽き分けはハスク:グリッツ:フラワー=2:6:2で、スコットランドなどの一般的な割合よりフラワーが多くなっています。一番麦汁は4000ℓのお湯を粉砕麦芽と混合して65℃になるよう調整し、1時間静止した後引き抜きます。二番麦汁以降は80℃・2000ℓのお湯でのスパージングを3回行い、合計四番麦汁まで取ります。次の発酵工程には、一番と二番麦汁を合わせた約5500ℓの麦汁をまわします。
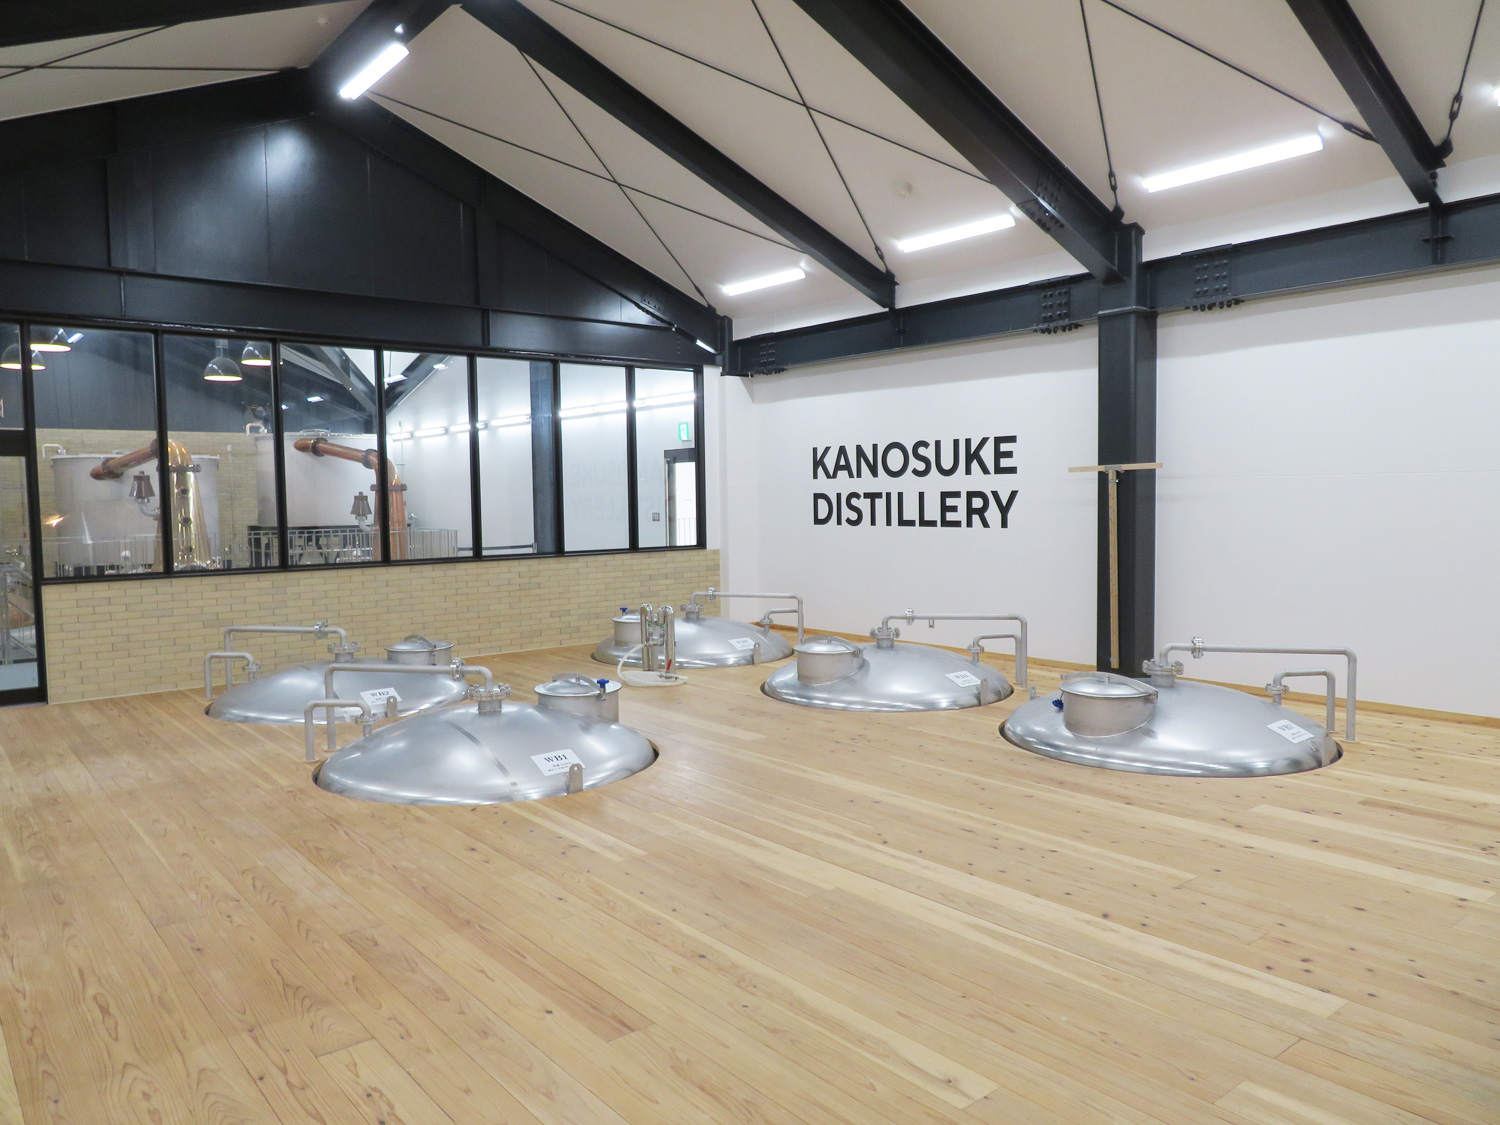
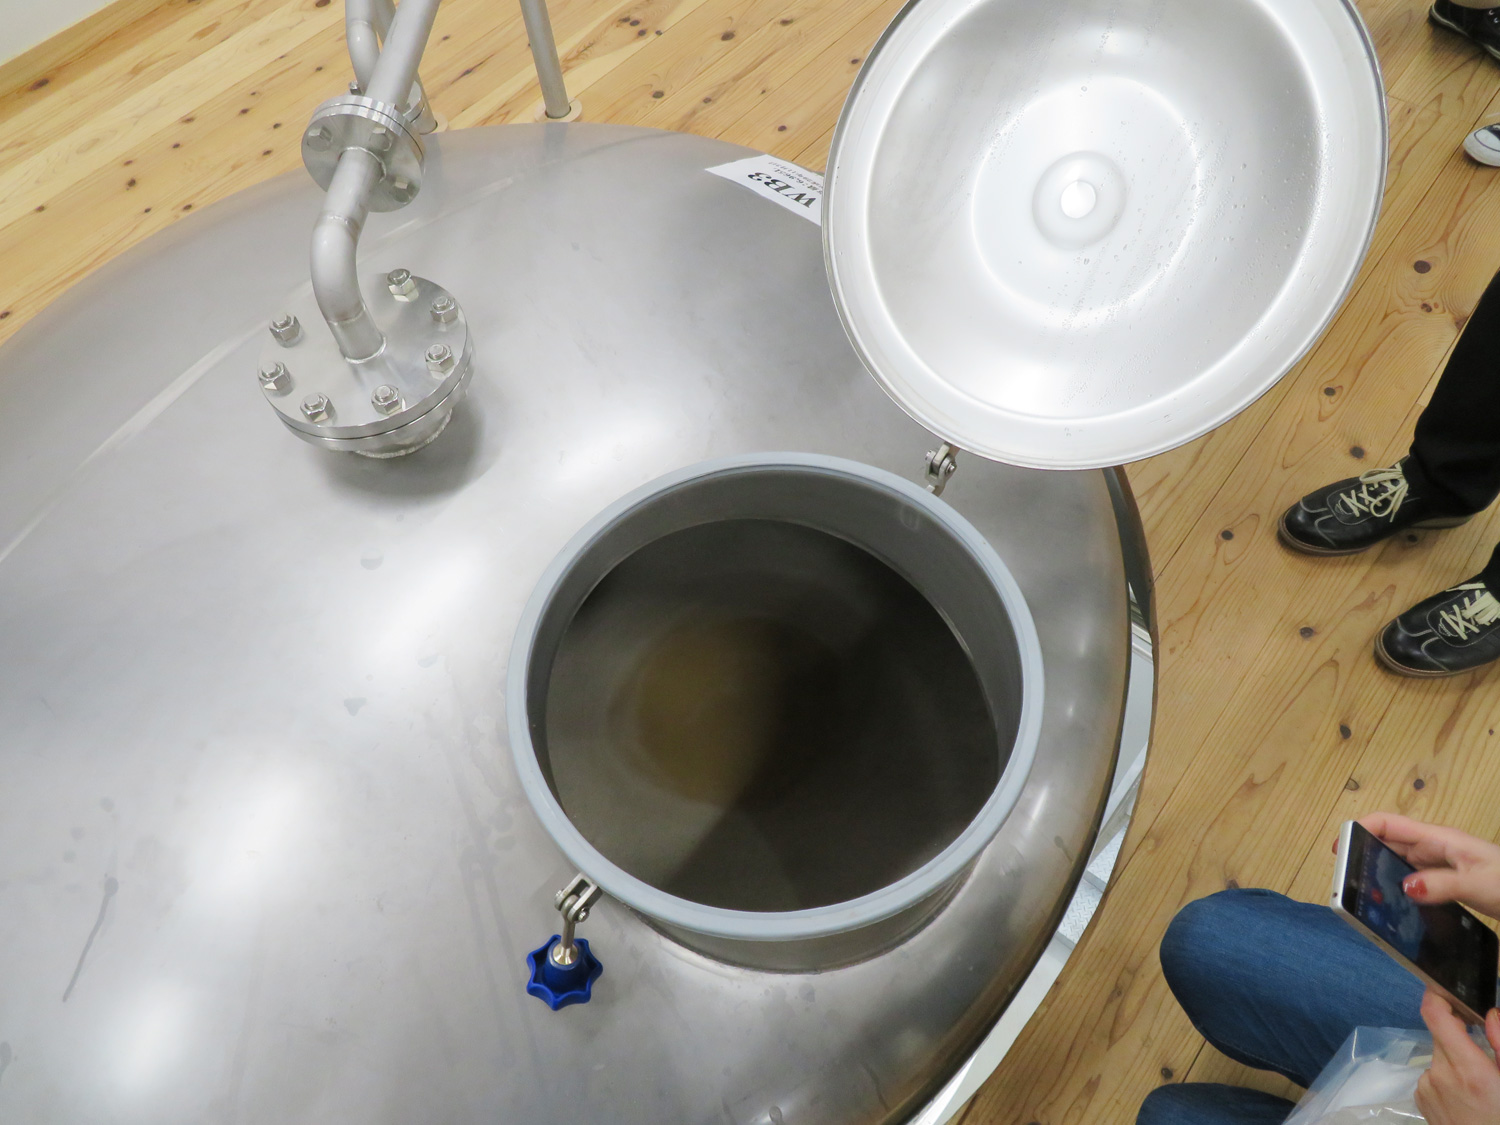
    発酵槽はステンレス製で、容量約7000ℓ(6993ℓ・6963ℓ・6965ℓ・6984ℓ・7008ℓ)が5基あります。焼酎でよく見るような蓋が地面にある構造になっています。発酵には蒸留酒酵母をメインに使用していますが、ワイン酵母なども使用しています。発酵時間は72~96時間で、7~8%のもろみを得ます。発酵の際、液温は33~34℃まで上がります。
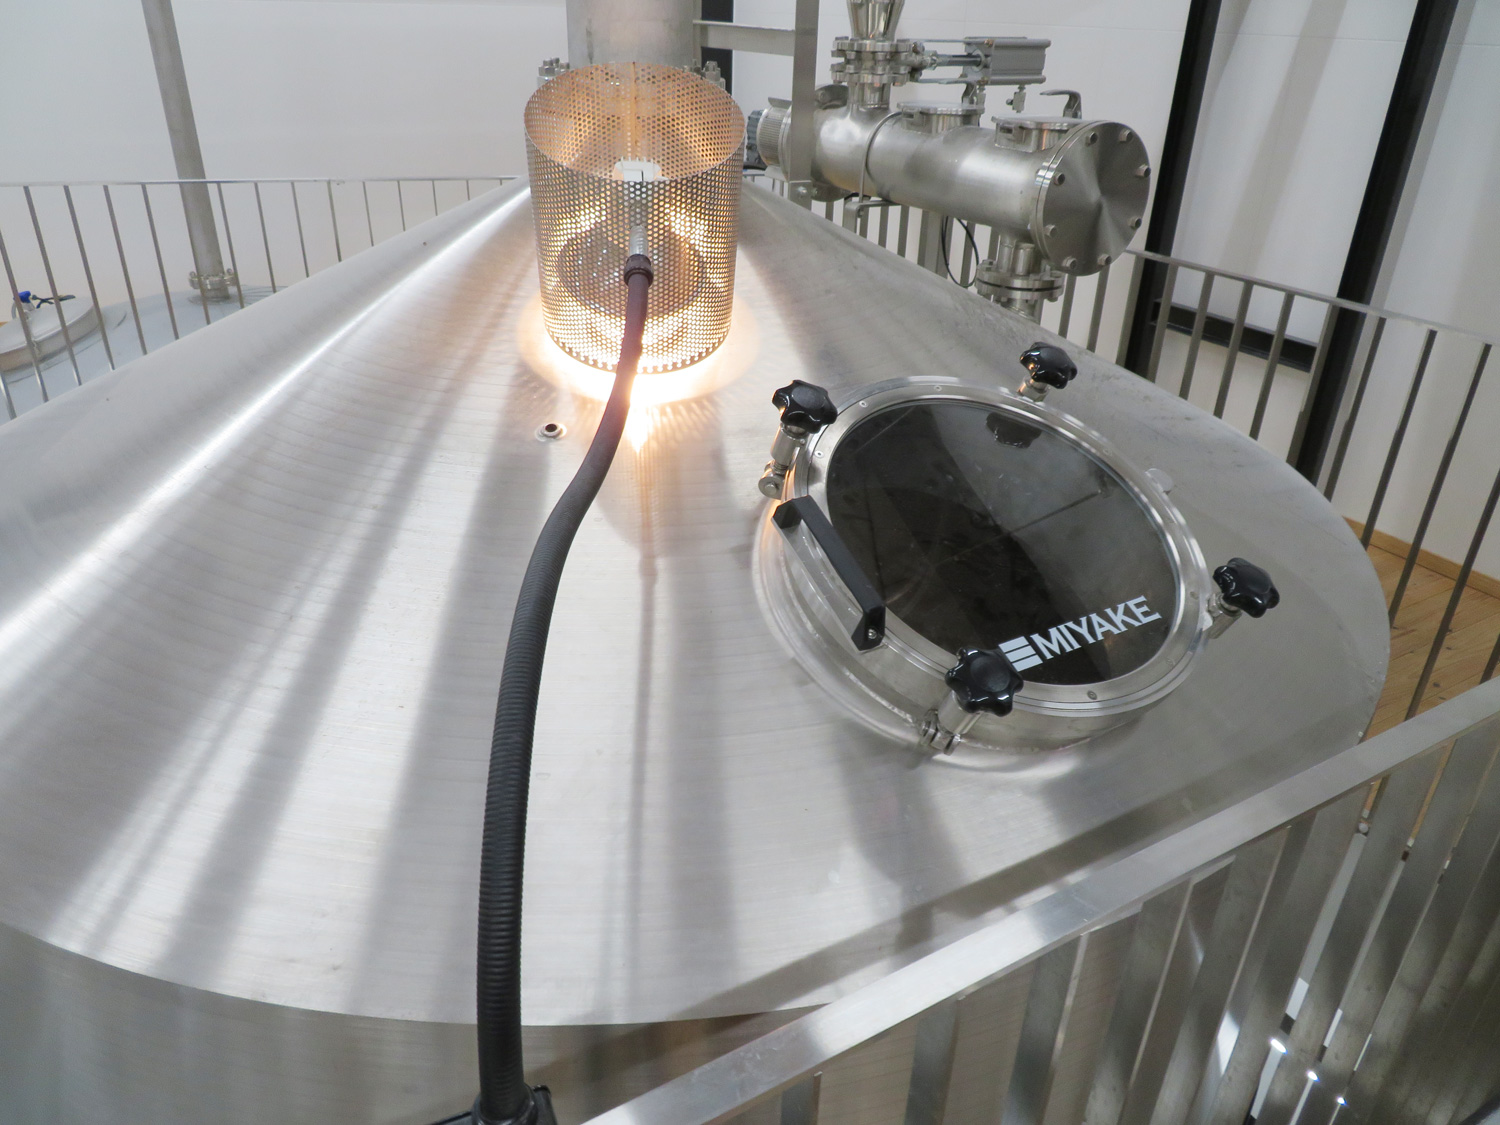
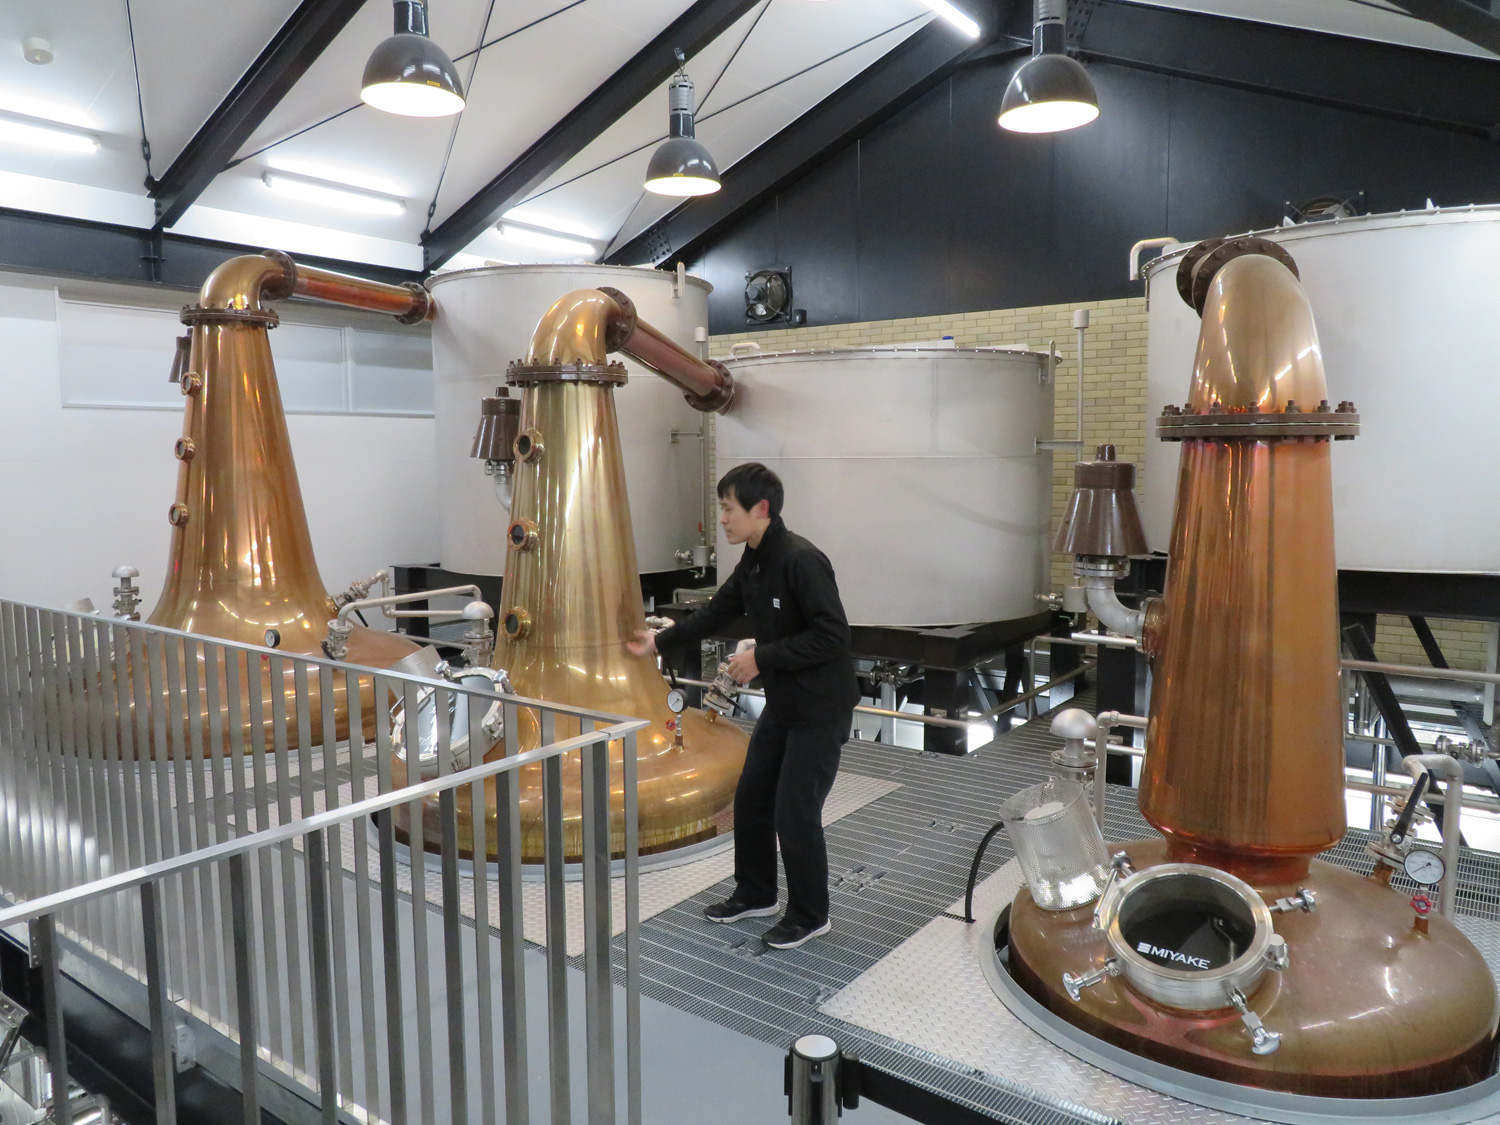
    蒸留器は大中小と大きさの異なる3基があり、一番の特徴はマンホールがガラス製な点です。中の様子がしっかりと目視でき、蒸留の管理が容易になっています。一番大きい蒸留器は、容量6000ℓで初留釜として用いられます。ストレート型・ラインアームは水平で、5500ℓのもろみから23~24%の初留液を得ます。中型の蒸留器は容量3000ℓ、ストレート型・ラインアームは下向きで、再留にも初留にも使用します。一番小さい蒸留器は容量1600ℓ、ランタン型・ラインアームは上向きで、よりすっきりとした酒質の留液が得られる構造になっています。蒸留器は3基ありますが、現在のところ3回蒸留をするわけではなく、3パターンの2回蒸留を行う仕組みになっており、酒質の異なる原酒が得られます。冷却器は全てワームタブ式で、それぞれのワームの長さは40m・40m・20mです。
    ファーストシーズンは、230樽を詰めます。内訳はオロロソシェリー樽30樽、アメリカンホワイトオーク製でメローコヅルの熟成に使用しリチャーした樽(容量450ℓ)100樽、バーボン樽100樽です。セカンドシーズンは現在進行中で、京都の有明産業製新樽をメローコヅルに使用しリチャーした樽やバーボンバレル、ペドロヒメネスシェリー樽を予定しています。この建物には4段ラックの熟成庫があり、116樽が保管されています。その他に元々メローコヅルを熟成させていた熟成庫に2000樽ほど保管できます。
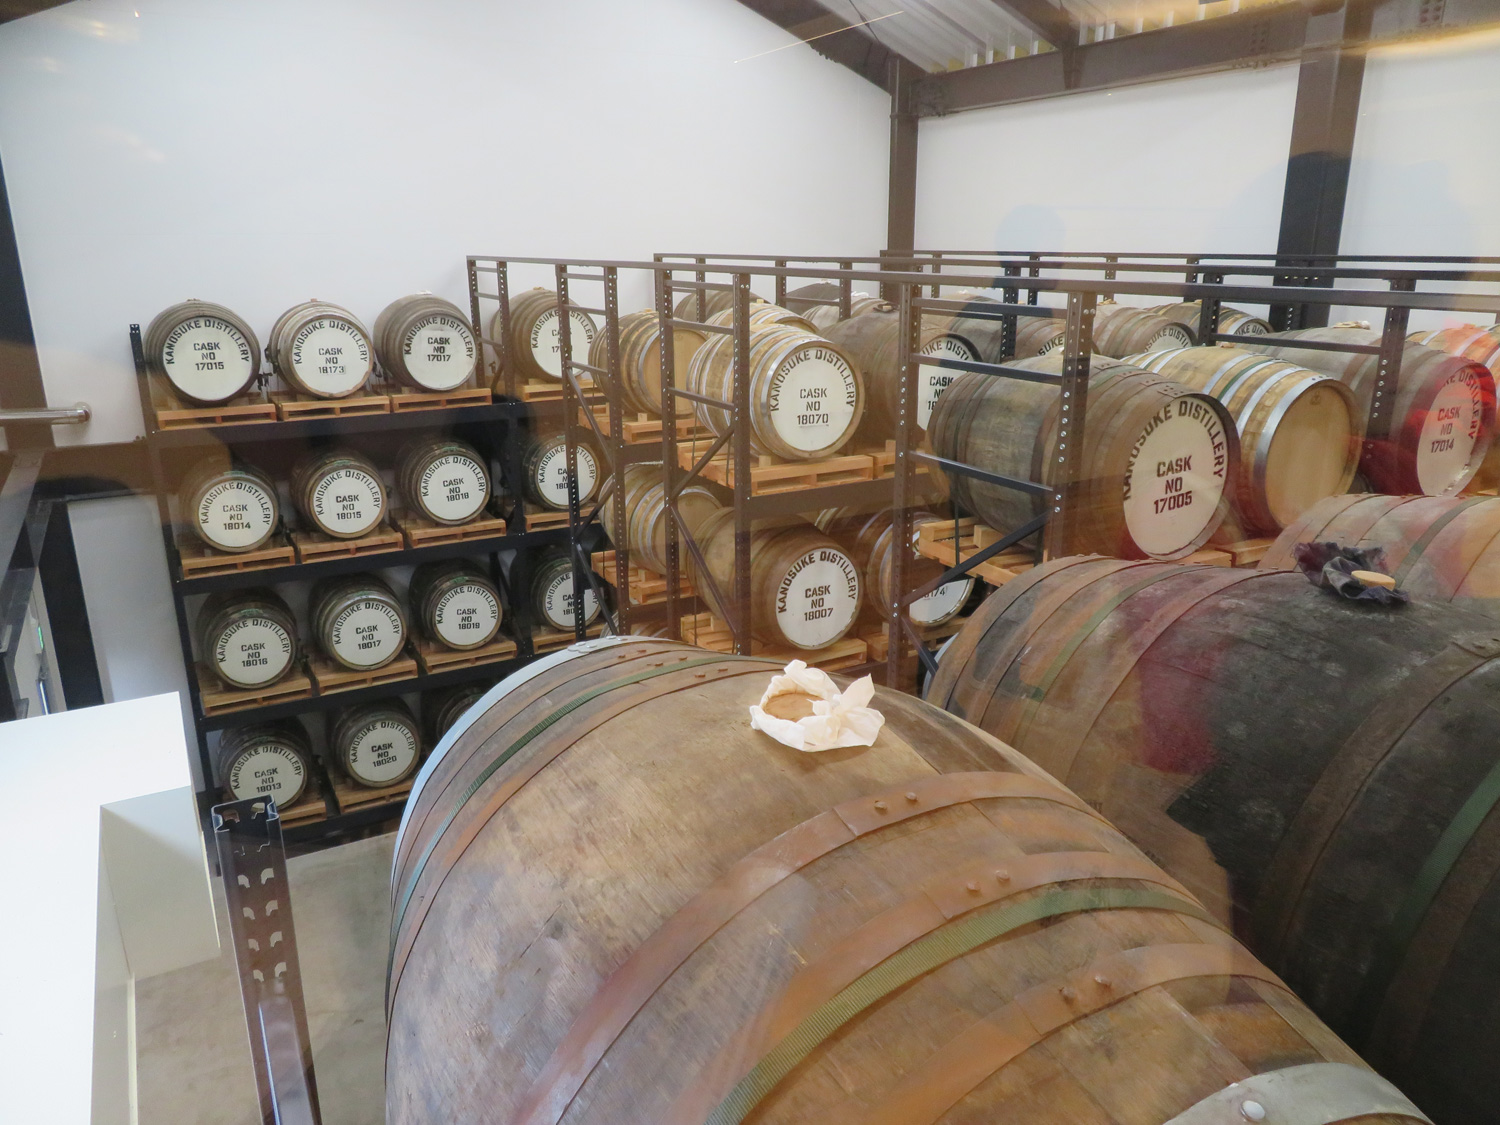
    現在は200mlのボトルですが、2021年春には3年熟成になるのでフルボトルでのリリースを予定しています。

    ウイスキー以外にジンも製造していますが、このベースは米焼酎で、ジュニパーベリー・コリアンダー・桜島こみかんなどのボタニカルを使用しています。

    スタッフ一人一人から、新しい蒸溜所への思いや勢いがひしひしと感じられました。

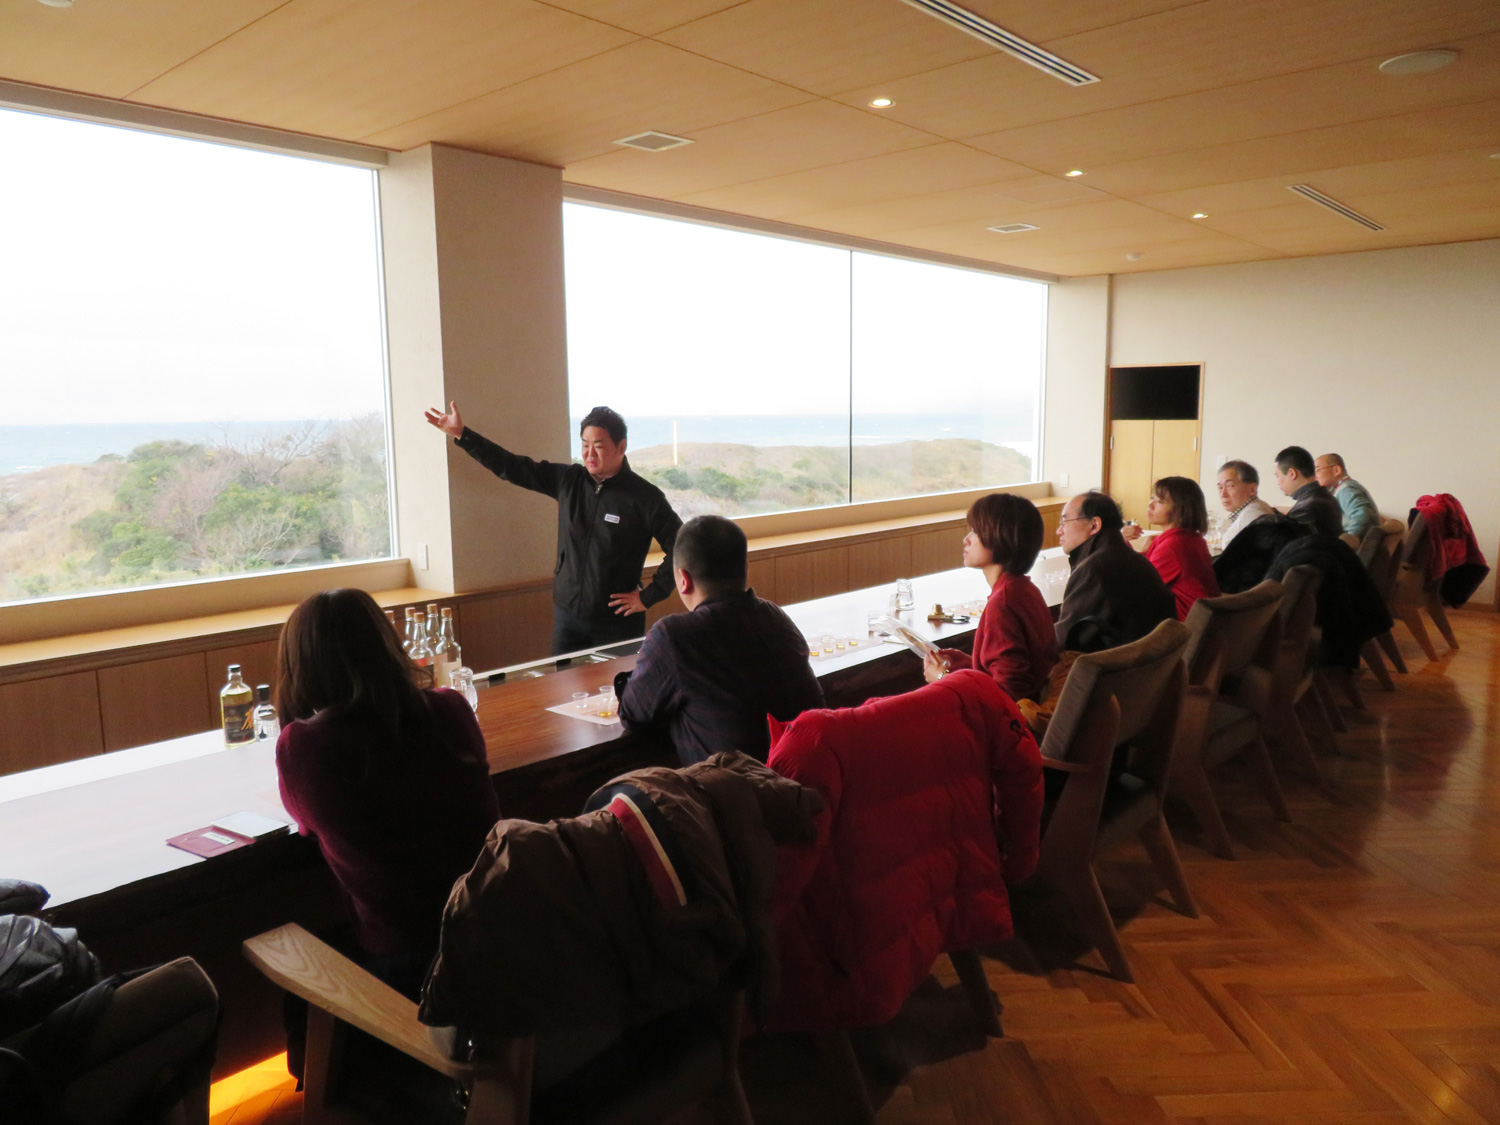
    テイスティングは、一面ガラス張りで吹上浜が見下ろせる「THE MELLOW BAR」にて行われました。素晴らしい一枚板のカウンターなど、さながら高級ホテルのバーのような雰囲気です。試飲は以下の7種類をご用意いただきました。
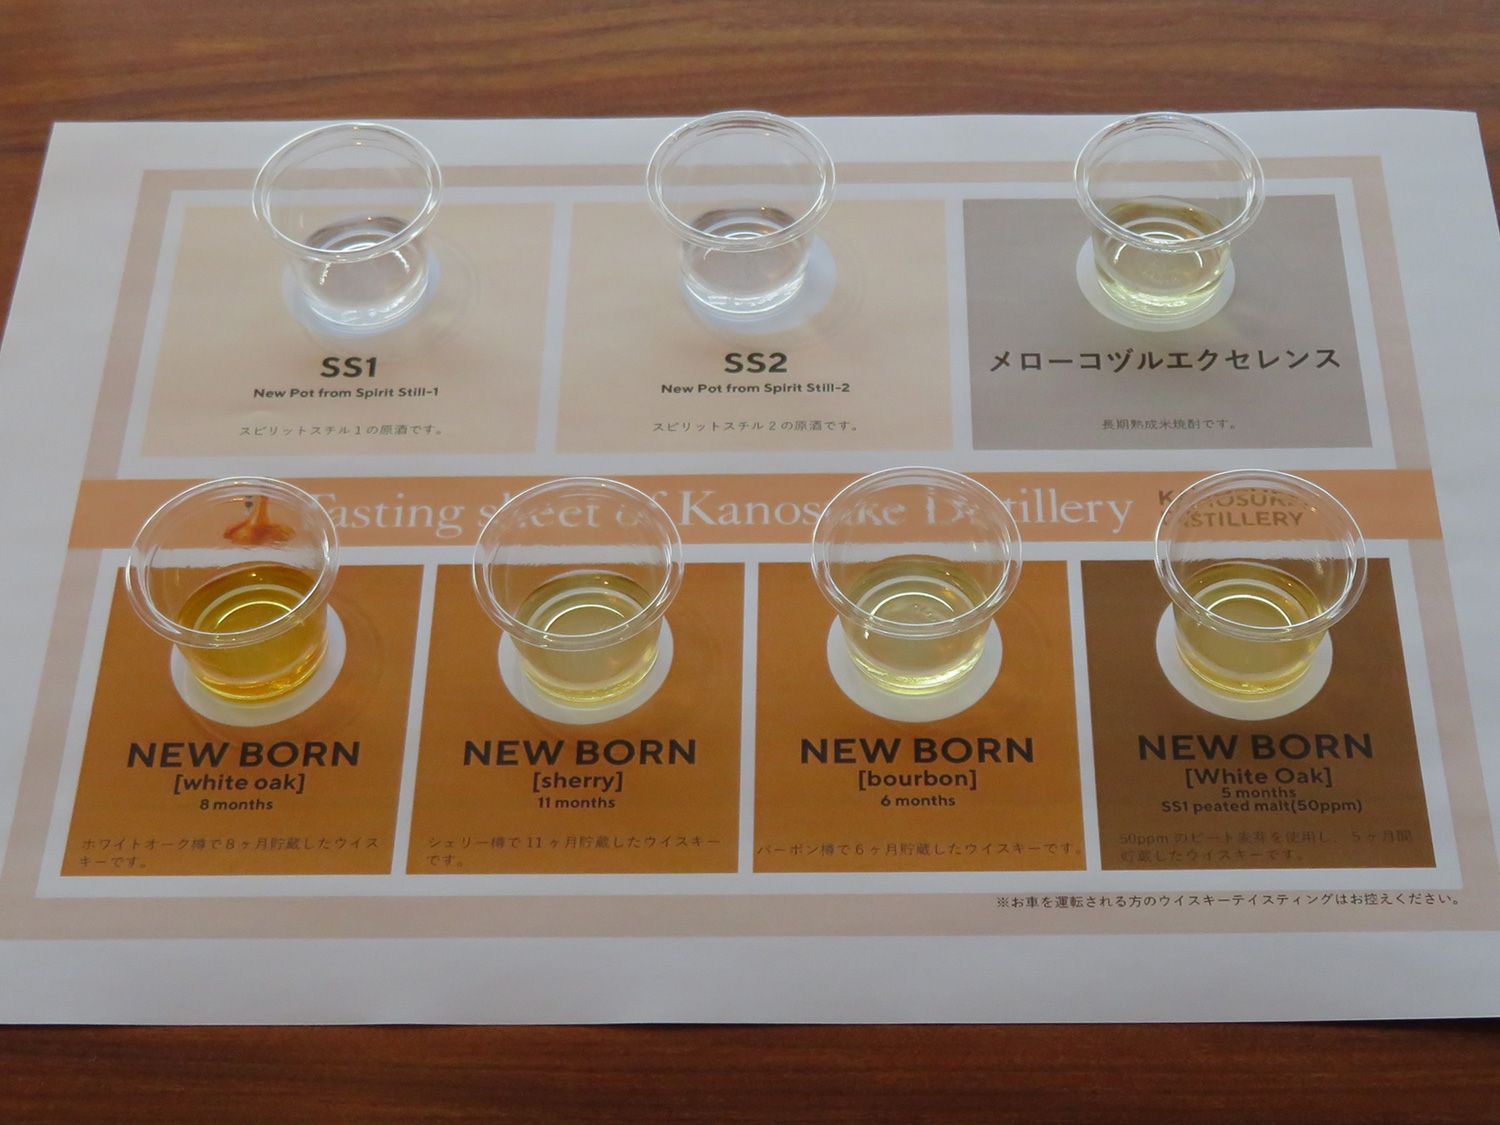
    ①ニューポットSS1(再溜釜中サイズ)
    ②ニューポットSS2(再溜釜小サイズ)
    ③メローコヅル・エクセレンス 米焼酎、タンクと樽にて6~7年熟成
    ④New Born White Oak 8ヶ月 58% SS1原酒 メローコヅル・リチャー樽 ノンピート麦芽
    ⑤New Born Oloroso Sherry Cask 11ヶ月 56% SS1原酒 ノンピート麦芽
    ⑥New Born Bourbon Cask 6ヶ月 SS1原酒 ノンピート麦芽
    ⑦New Born White Oak 5ヶ月 58% SS1原酒 メローコヅル・リチャー樽 50ppmピーテッド麦芽

    本坊酒造「マルス津貫蒸溜所」

    ツアー2日目、宿泊地である南さつま市加世田からバスで20分ほど、「マルス津貫蒸溜所」のシンボルタワーである高さ26mの旧蒸留塔が見えてきます。
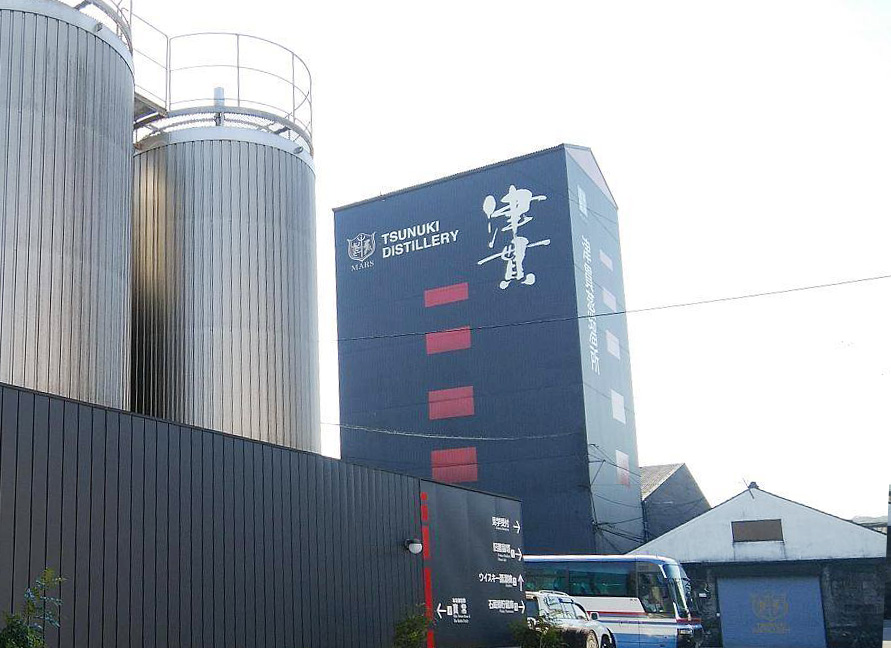
    まず旧蒸留塔にて、本坊酒造の歴史などについて所長の土屋氏からご説明がありました。この津貫は本坊酒造の発祥の地で、焼酎を造り始めて100年以上が経っています。元々本坊郷右衛門氏とその息子である松左衛門により創業し、農業・綿加工・菜種油を生業としていました。酒造業としては、1909年(明治42年)に芋焼酎製造を開始し、さらに1918年(大正7年)甲類焼酎の製造免許を取得しました。この甲類焼酎のリリースによって、本坊酒造はより発展していくこととなります。昭和20年空襲にて津貫工場は全焼しましたが、その後高さ26m、7階建ての旧蒸留塔が建設され、ドイツ製のスーパーアロスパス式連続式蒸留機が導入されました。ここでは96%のアルコールを製造し、さまざまな製品に利用されたそうです。現在製造は行っておらず、建物自身の取り壊しも検討されましたが、津貫でウイスキー造りを再開するに当たり、シンボルタワーとして保存されることになりました。内部には歴史を感じる装置がそのまま残されており、産業遺産として貴重だと思いました。

    モルトウイスキーの製造については、製造担当の草野氏によりご説明いただきました。モルトウイスキー蒸溜所としては2016年に新設され、こちらも嘉之助蒸溜所同様、全ての設備は三宅製作所製です。

    麦芽は、信州と同じ4種類のピートレベル、ノンピーテッド、ライトリーピーテッド(フェノール値3.5ppm)、ミディアムピーテッド(同20ppm)、スーパーヘビリーピーテッド(同50ppm)が使用されています。2017~18年は180トンの麦芽を使用し、その内訳はノンピーテッド40トン程度、ライトリーピーテッド80トン、その他となっています。2018~19年は230トンを予定しており、その内訳はノンピーテッドから順に90トン・70トン・30トン・40トンです。品種はオデッセイ種やコンチェルト種など複数を使用し、クリスプモルティング社などから仕入れています。仕込み1バッチは麦芽1トンです。

    糖化槽はステンレス製容量5000ℓ、サイドにサイトグラスがついています。72℃の湯と粉砕麦芽を混ぜ合わせ、槽内で65℃になるよう調整します。この温度が61~62℃と低い場合は小さい糖が多く生成することになりますが、65℃では多糖類も多く残り乳酸発酵が進むことになります。これにより5500ℓの麦汁を得ます。
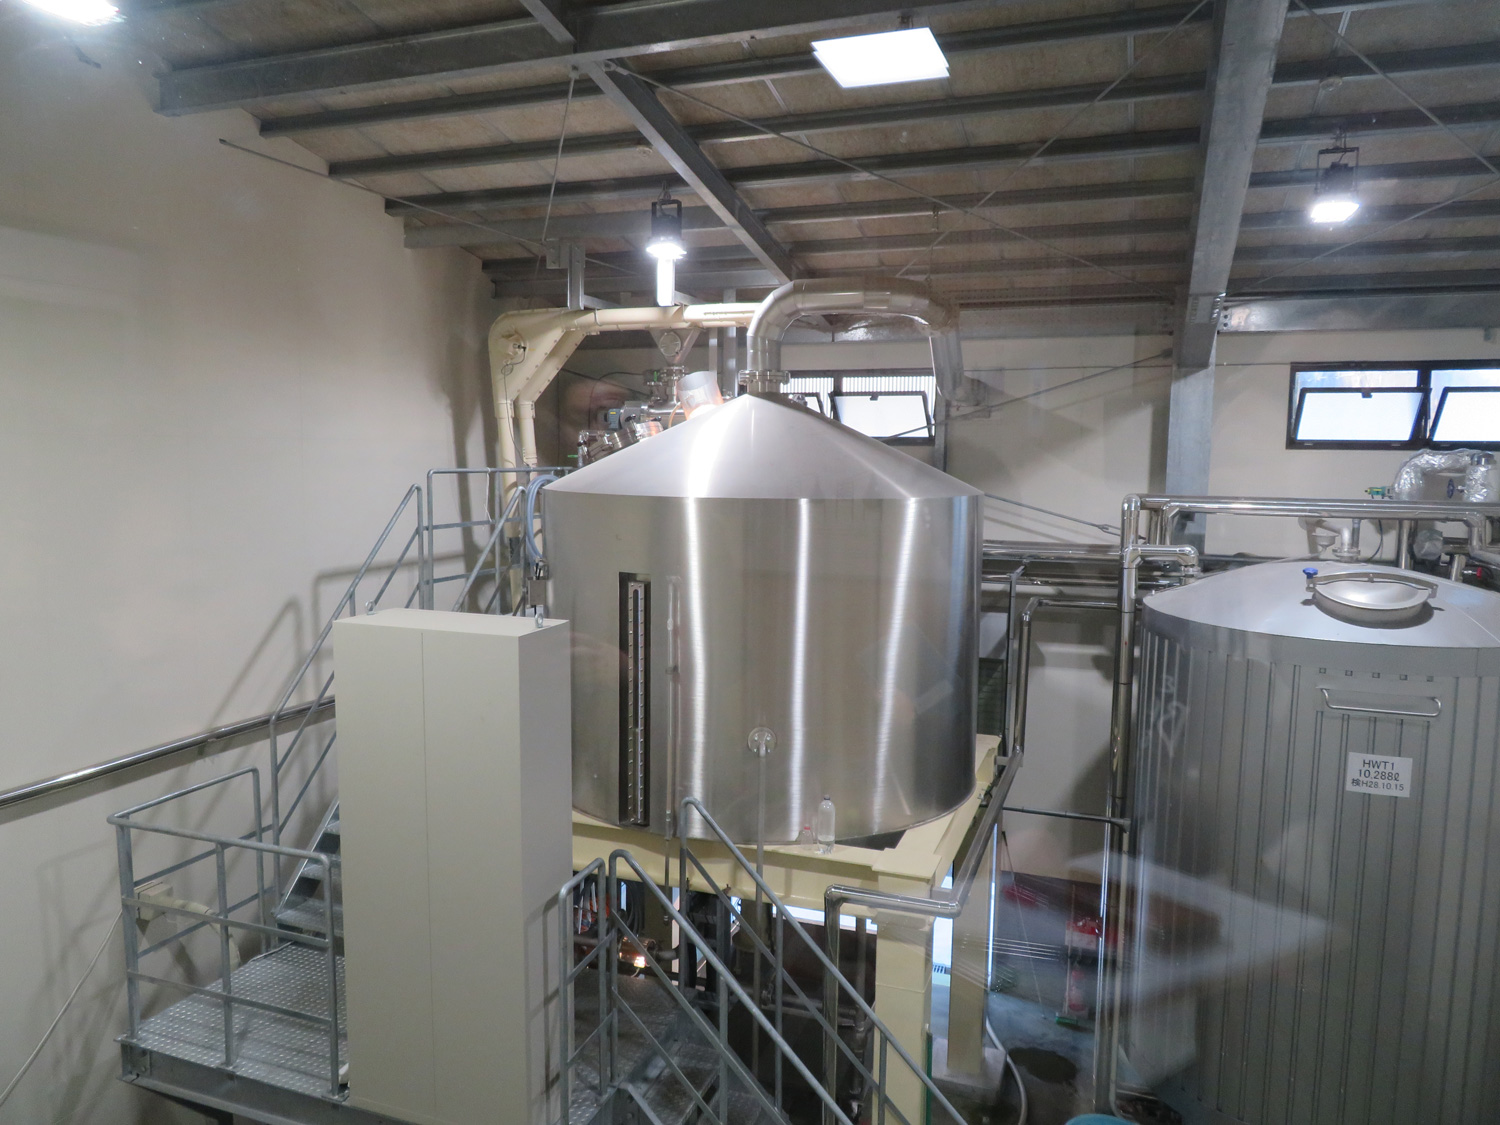
    発酵槽もステンレス製で5基あり、容量は約7900ℓ(7893ℓ・7930ℓ・7918ℓ・7904ℓ・7917ℓ)です。発酵時間は90時間程度で、信州と同じ酵母(ディスティラリー酵母・焼酎用酵母・信州マルス培養酵母など)を使用しています。得られるモロミはアルコール度数7%前後です。
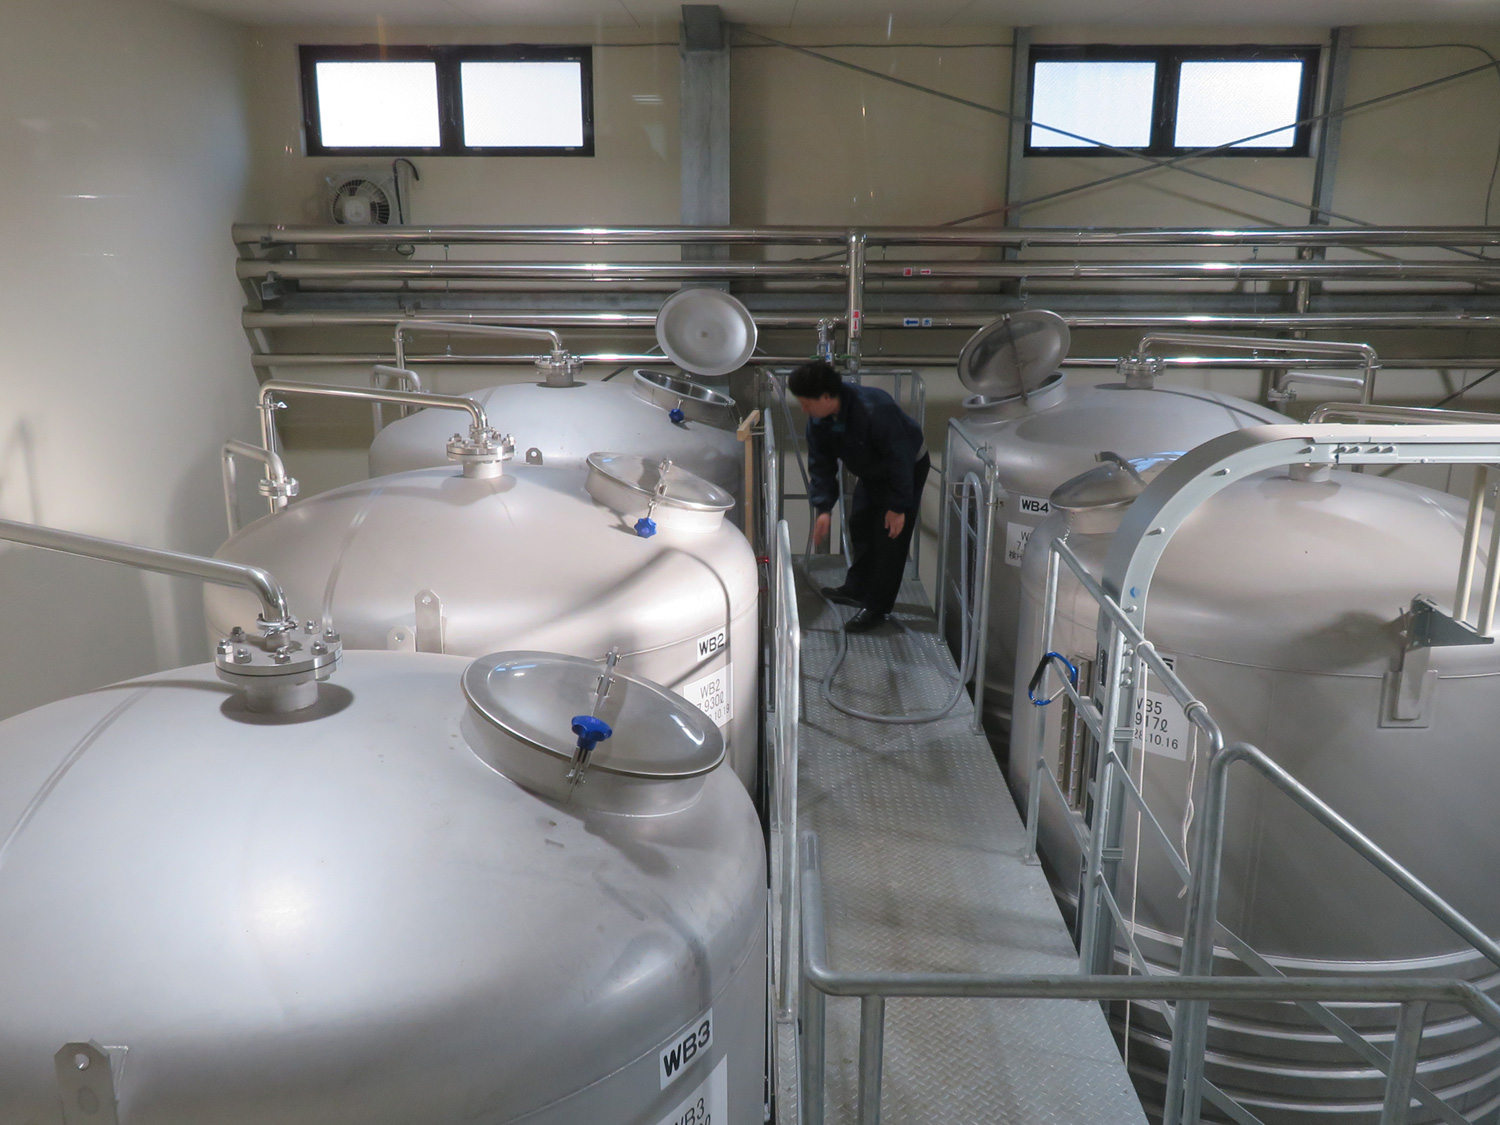
    蒸留器は2基あり、嘉之助蒸溜所同様、マンホールはガラス製です。初留釜は容量5800ℓ・オニオン型・ラインアームは下向き・スチーム加熱、再留釜は容量3300ℓ・ストレート型・ラインアームは下向き・スチーム加熱。冷却器はワームタブ式です。蒸留は7時間かけ、カットは官能で行っていて、冬場はカット広めに、夏場は狭くしています。2回の蒸留でアルコール70%程度の本溜液を得ます。今回は特別に留液を経時的に取り出していただき、香りを取ることでその留液の変化を感じることができました。ご用意いただいたサンプルでは再留開始して4分くらいから123分までを本留分とし、アルコールは69.7%でした。
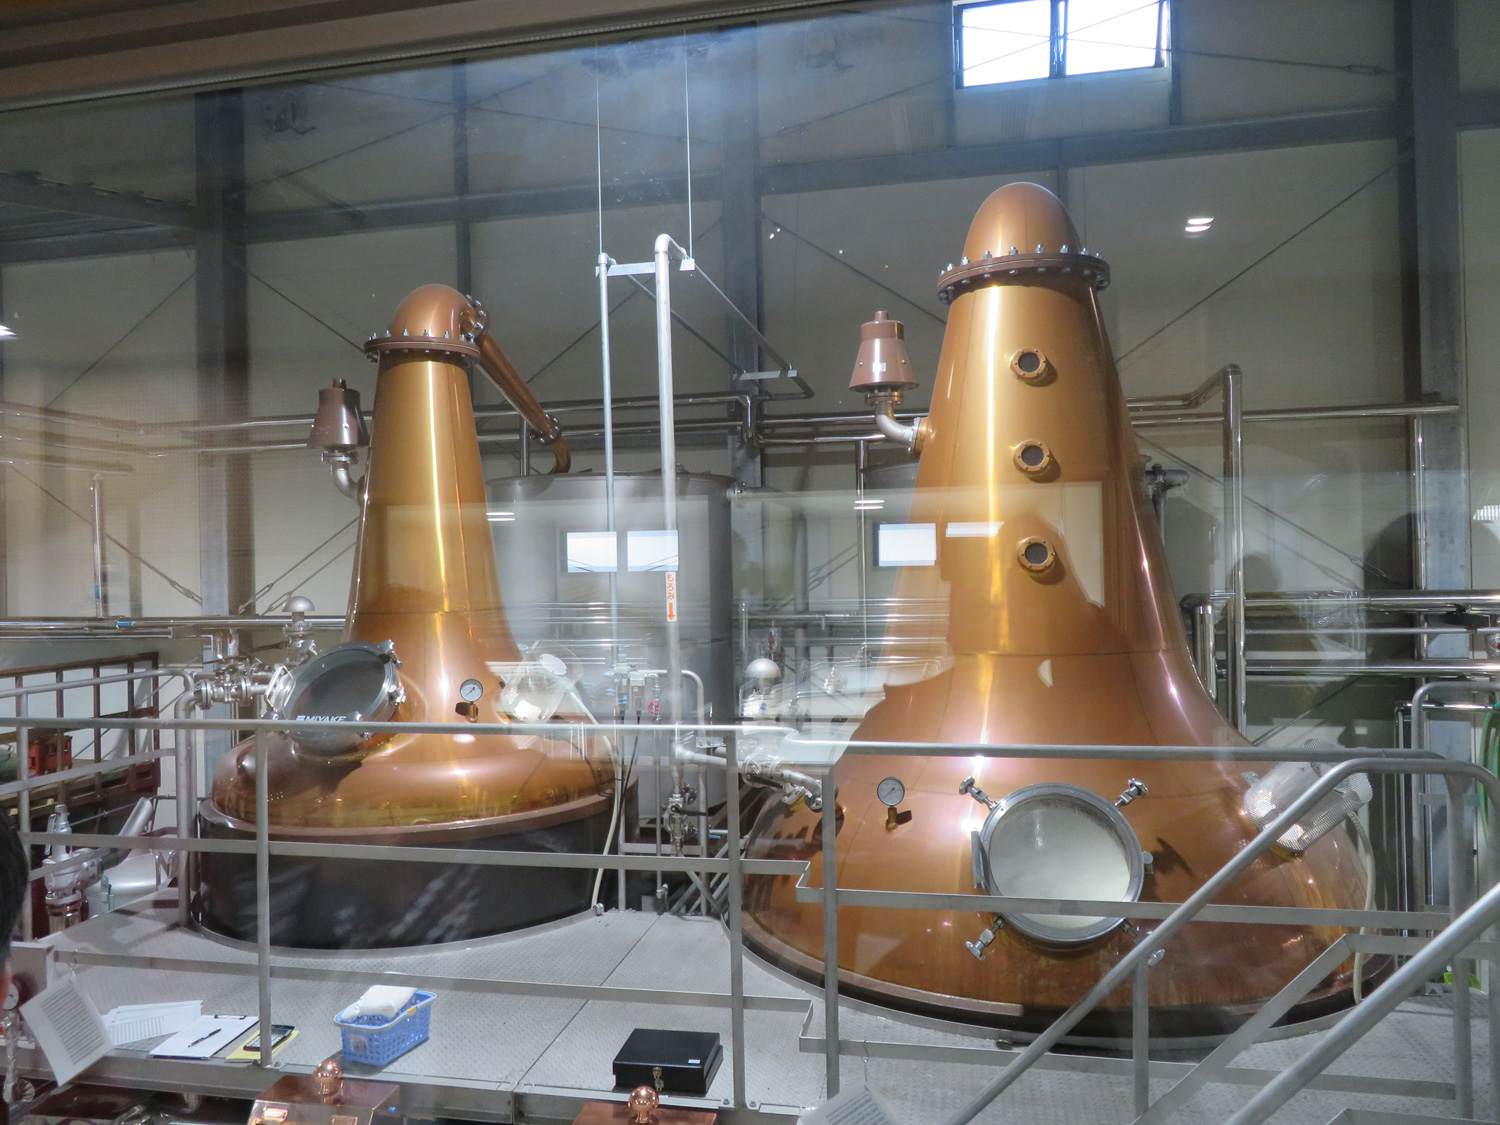
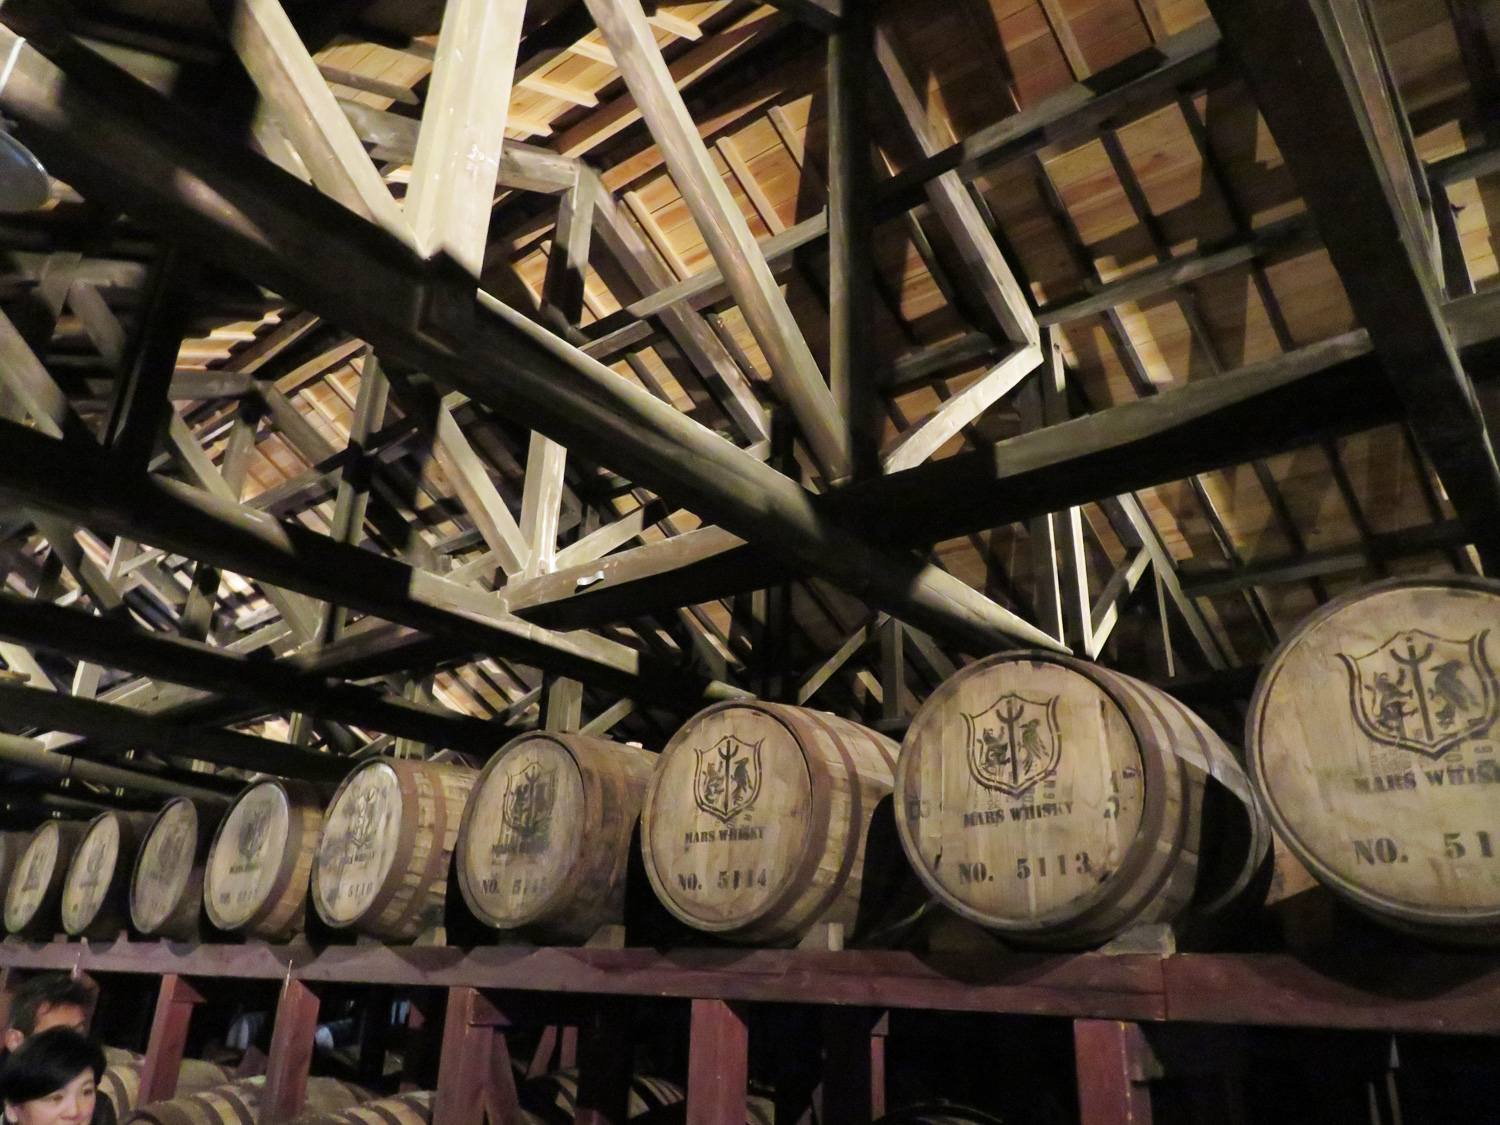
    熟成については、60%程度まで加水してから樽に詰めます。熟成庫は4棟あり、トータルで3500樽貯蔵できます。うち2棟は石蔵・ダンネージ式でそれぞれ400樽貯蔵でき、もう2棟は5段のラック式です。樽は、バーボンバレル、シェリーバットのほか、有明産業製新樽やミズナラ、サクラも使用しています。エンジェルズシェアは信州が年3%程度なのに対して、津貫は6%、エイシングセラーのある屋久島は8~10%。これらを異なる環境で熟成させることで、さまざまなタイプの原酒が得られます。
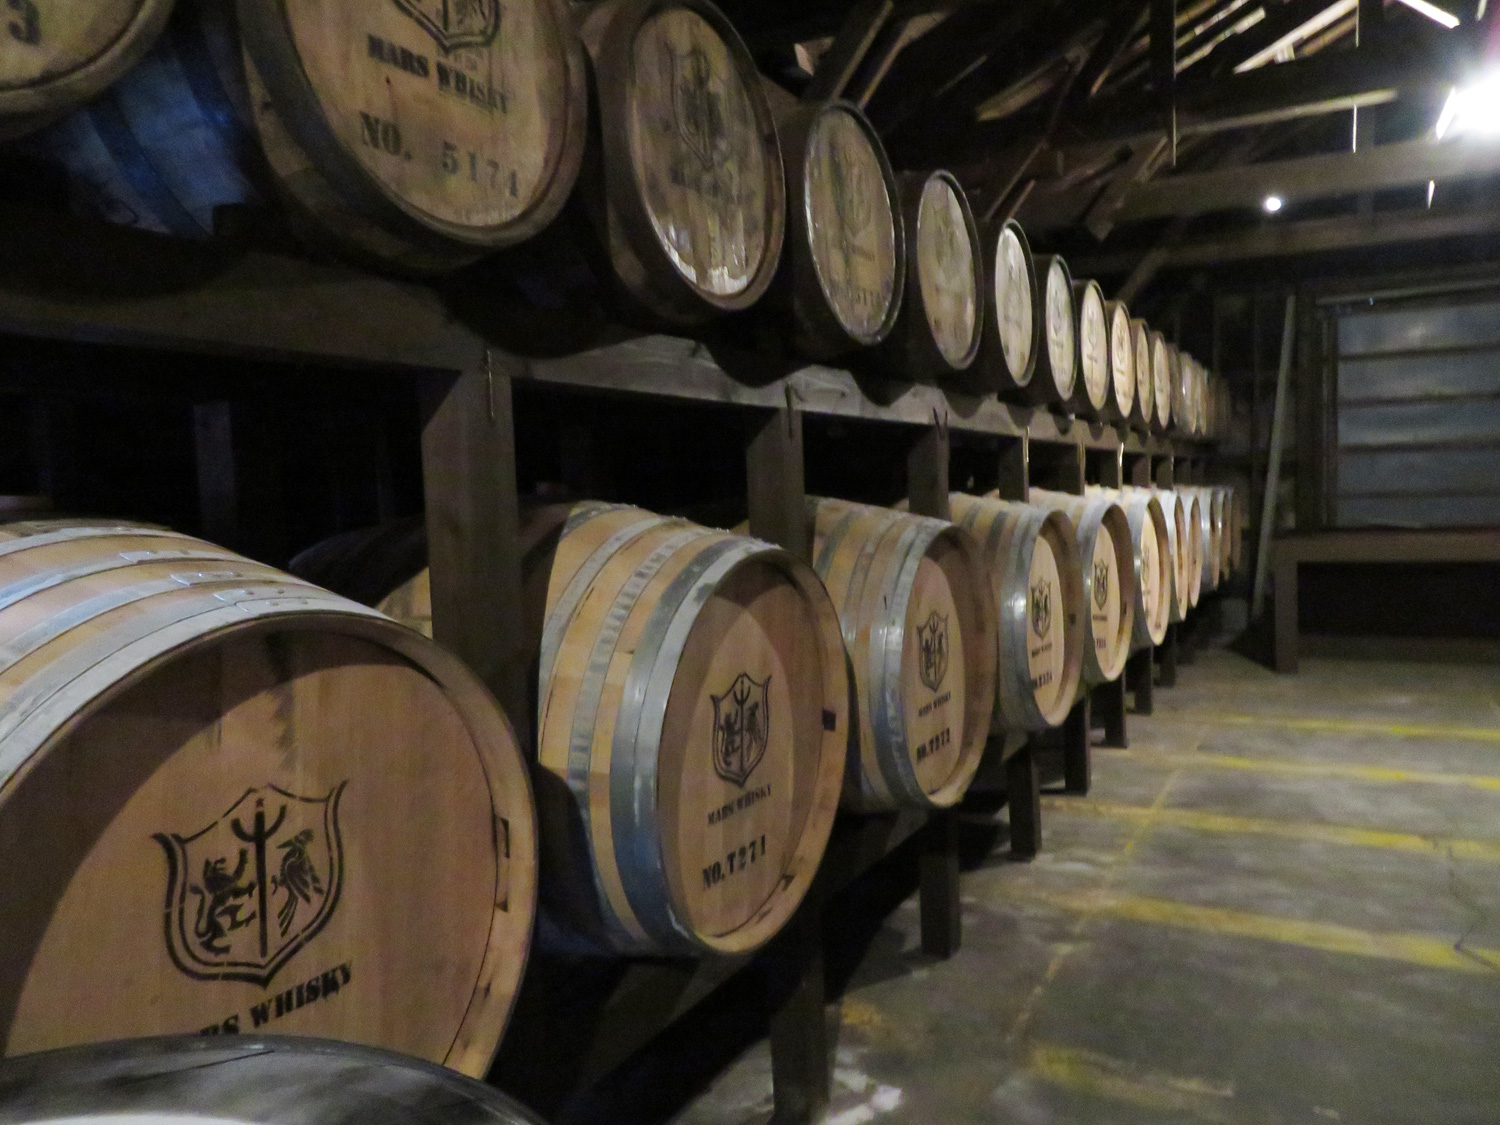
    モルトウイスキー以外にも、ハイブリット型スピリッツ蒸留機400ℓや元々ウイスキー蒸留器として使われていた小型の蒸留器500ℓを使って、ジンなどのスピリッツも製造しています。

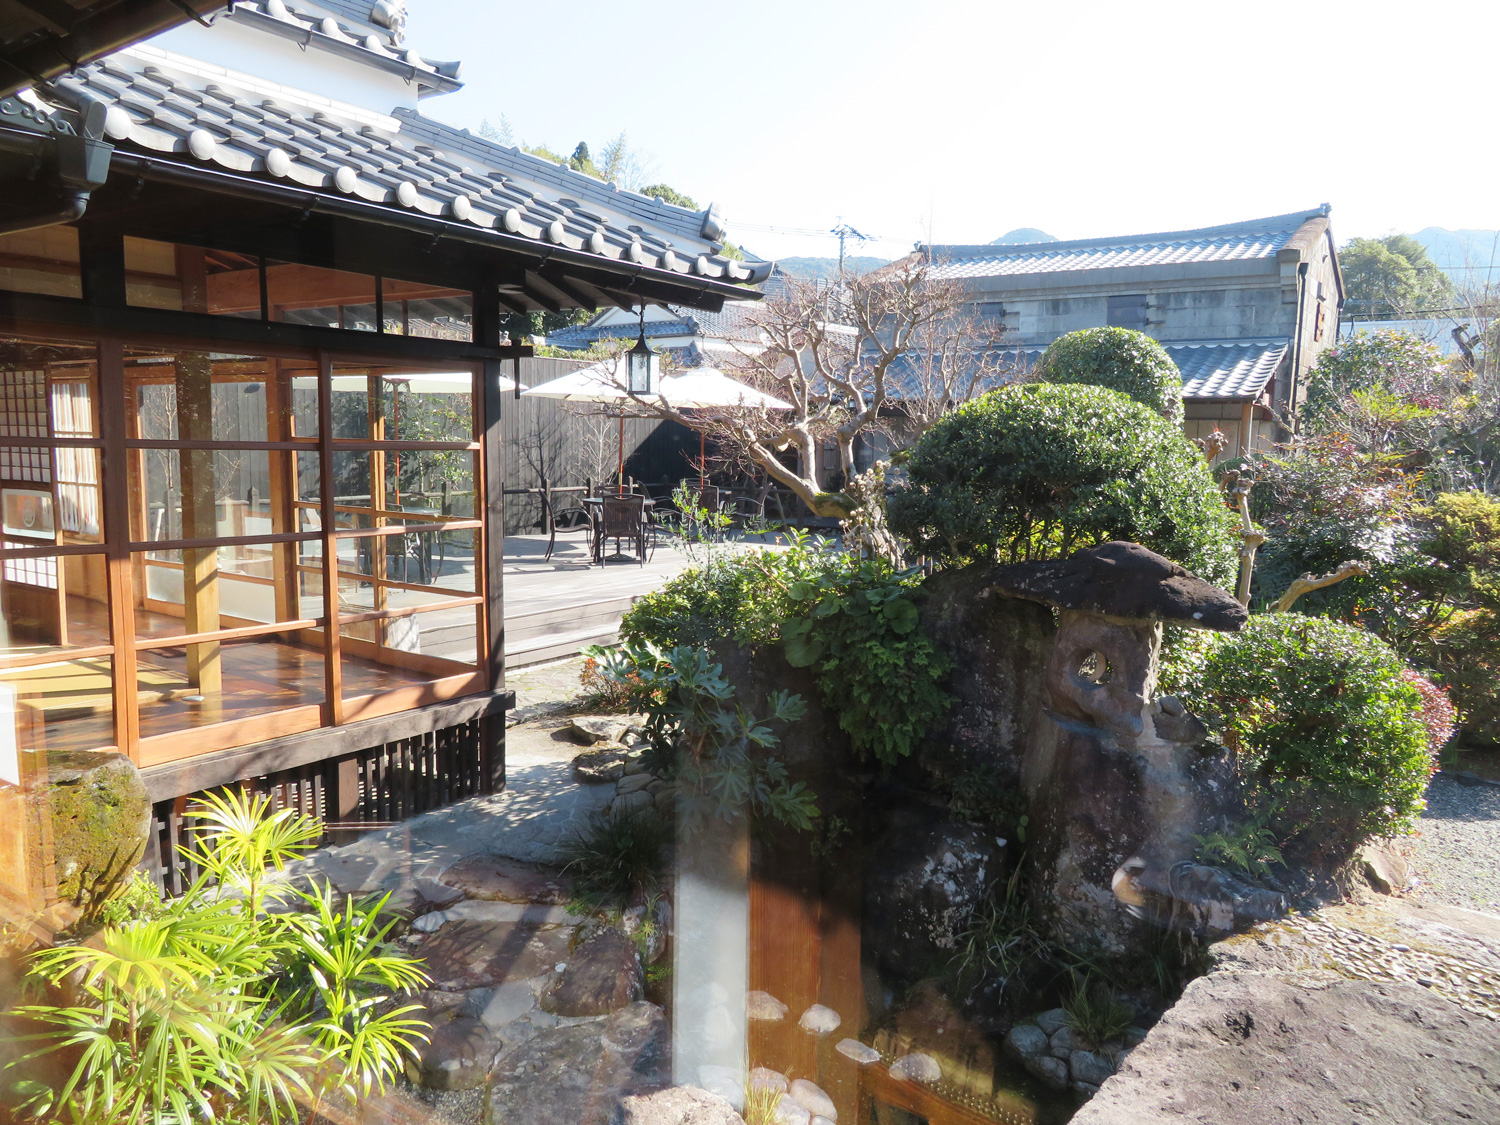
    蒸留施設見学の後は、隣接する本坊家旧邸「寶常(ほうじょう)」にてテイスティングとショッピング。この建物は二代目社長・本坊常吉氏の邸宅で、1933年に建てられた木造平屋建て、ウッドデッキもあり伝統的でありながらもモダンな印象です。この落ち着いた雰囲気の中で、ここでしか買えないボトルも試飲できました。特に、樽熟成ジンは興味深い味わいでした。
    佐多宗二商店「赤屋根製造所」

    津貫から枕崎を経由してバスで1時間弱、芋焼酎や梅酒のほか様々なジャパニーズ・スピリッツをリリースしている佐多宗二商店に。製造本部チームリーダーの東さんにご説明いただきました。

    まずは芋焼酎の製造について。芋焼酎は、8月から霜が下りる12月までの期間に製造されます。そのため、見学時に仕込みは行われていませんでした。通常のタンク発酵のほか、甕壺を用いた発酵も行っているのはロマンと文化継承のためで、ここでは芋焼酎「晴耕雨読」を仕込んでいます。甕は800ℓ程度で、期間も9~10月のみです。
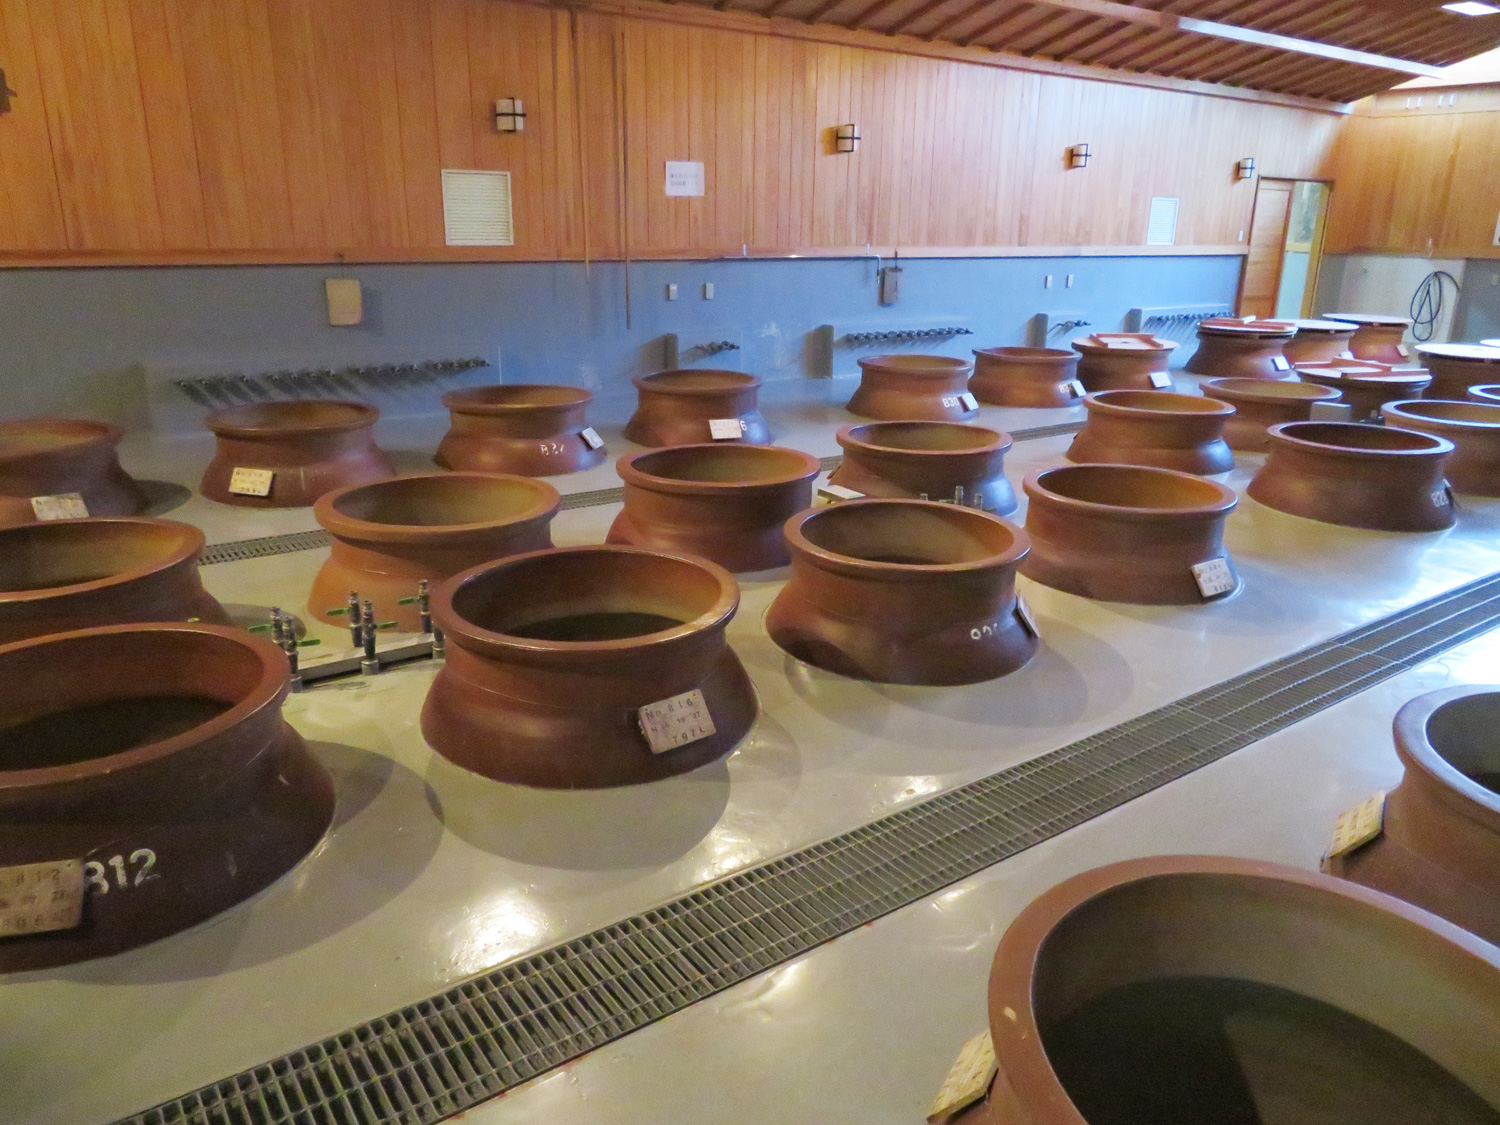
    焼酎の基本的な製法の流れは、まず麹造りから。米もしくは麦を蒸し、麹菌を撒いて、2日程度かけて繁殖(はぜ・破精)させます。そしてできた麹と水、酵母をあわせて1週間程度発酵させ、1次モロミ「酒母」を造ります。さらにこの酒母に、洗ってカット・蒸してつぶしたさつま芋を加えて1週間程度発酵させると2次モロミの出来上がり。この後、蒸留をして焼酎になります。

    ここで麹菌についてですが、現在は黒麹や白麹が使われています。元々は黄麹が使われていましたが、クエン酸が生成しないため暖かい地方では発酵がうまく進みませんでした。沖縄で泡盛に使用されていた黒麹はクエン酸が生成し、発酵がうまく進むため鹿児島でも使用されましたが、蔵が黒く汚れ人体への刺激も強いため、その後白麹が普及しました。

    その後製麹室、発酵用タンクに続いて、蒸留器を見学させていただきました。蒸留器は5基、旧式のNo.1・2と新式のNo.3・4・5があります。旧式は小さめで酒質は重めに、新式はよりクリアな酒質になります。冷却はワームタブ式ですが、新式ではラインアームでも冷却が行われます。モロミの粘性が高いので、釜の内部に直接水蒸気を吹き込む加熱方法が用いられています。また、通常の常圧での蒸留のほかに、No.5では減圧蒸留も行うことができます。減圧蒸留ではアルコールの沸点が下がり、加熱が弱くても蒸留ができるため、よりスムースな酒質になります。
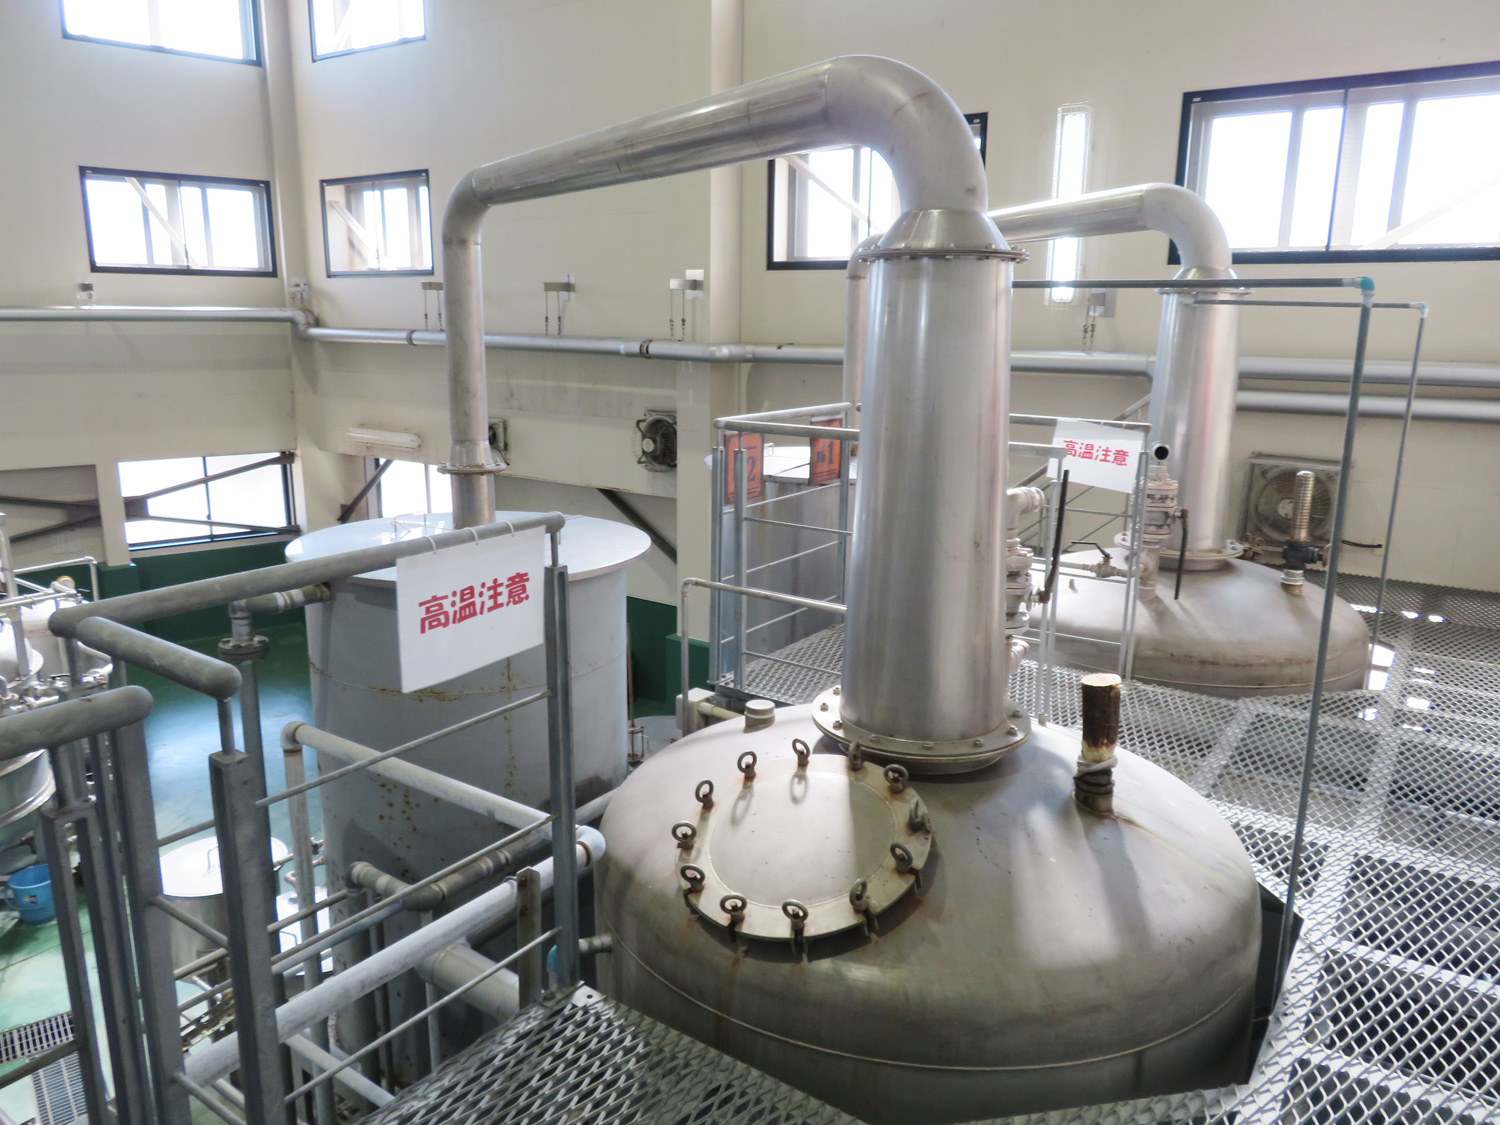
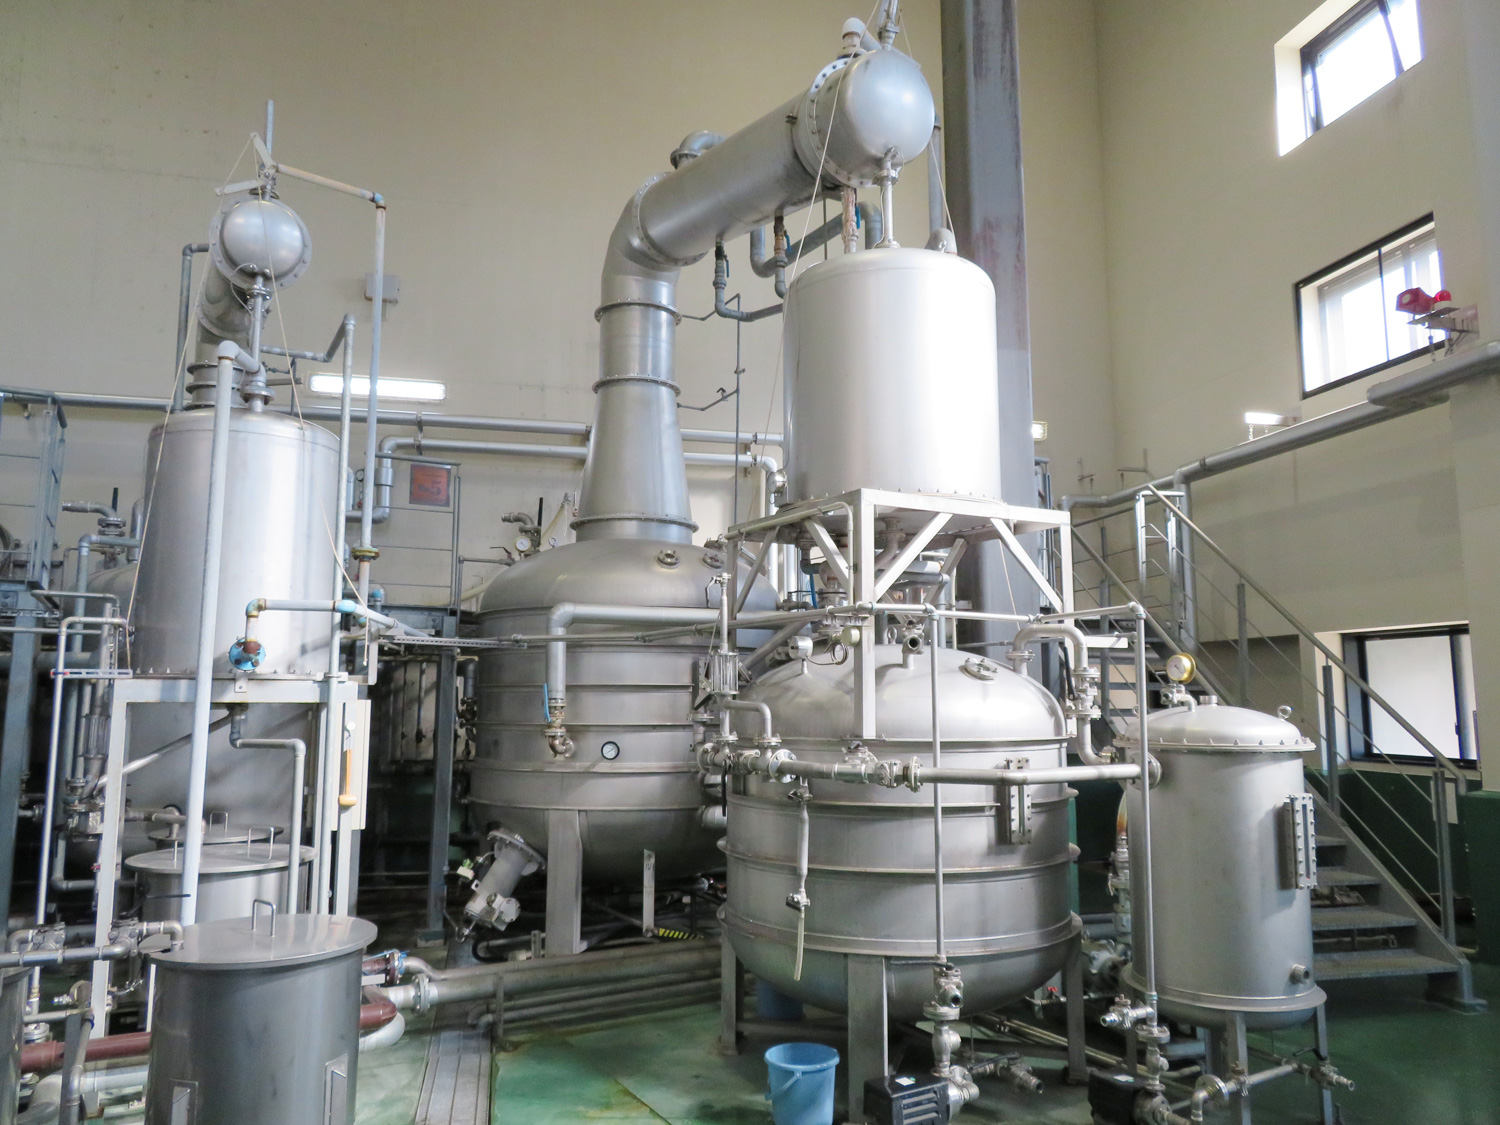
    その後「赤屋根製造所」に移り、さまざまな蒸留器を見学しました。もともと梅酒に用いた梅からスピリッツを造りたいと2004年から着手し、13年熟成を経て製品化されました。

    まずは、イタリア製の2つのスチームジャッケット加熱式蒸留器と8段の精留塔が組み合わされた蒸留機の2台(No.6・7)。釜が2台あることから、別々の原料やボタニカルを『ミストでブレンドできる』システムとなっています。

    No.8蒸留機は、ドイツ・ホルスタイン社製ハイブリットスチル。150ℓのもろみから30リットル程度の留液しか得られない、こちらでは最小の蒸留器で、スチームジャケットのついた釜と4段の精留塔の組み合わせです。フランス・アルザスの著名な蒸留酒メーカーであるジャン・ポール・メッテより蒸留屋としての影響を受け、コラボしたAKAYANE Gin Heartシリーズは、四季それぞれのボタニカルを選んで造られた興味深いジンです。

    No.9蒸留器は、フランス・コニャックなどで使われるシャラント型蒸留器。バラバラで輸入し、こちらで組み立てたものです。あわせて、コニャックで使われるリムーザンオークの樽も最高の製樽業者であるアラリーAllary社から新樽を取り寄せています。また、レミーマルタンで使われていた樽も輸入し、熟成に使用しています。
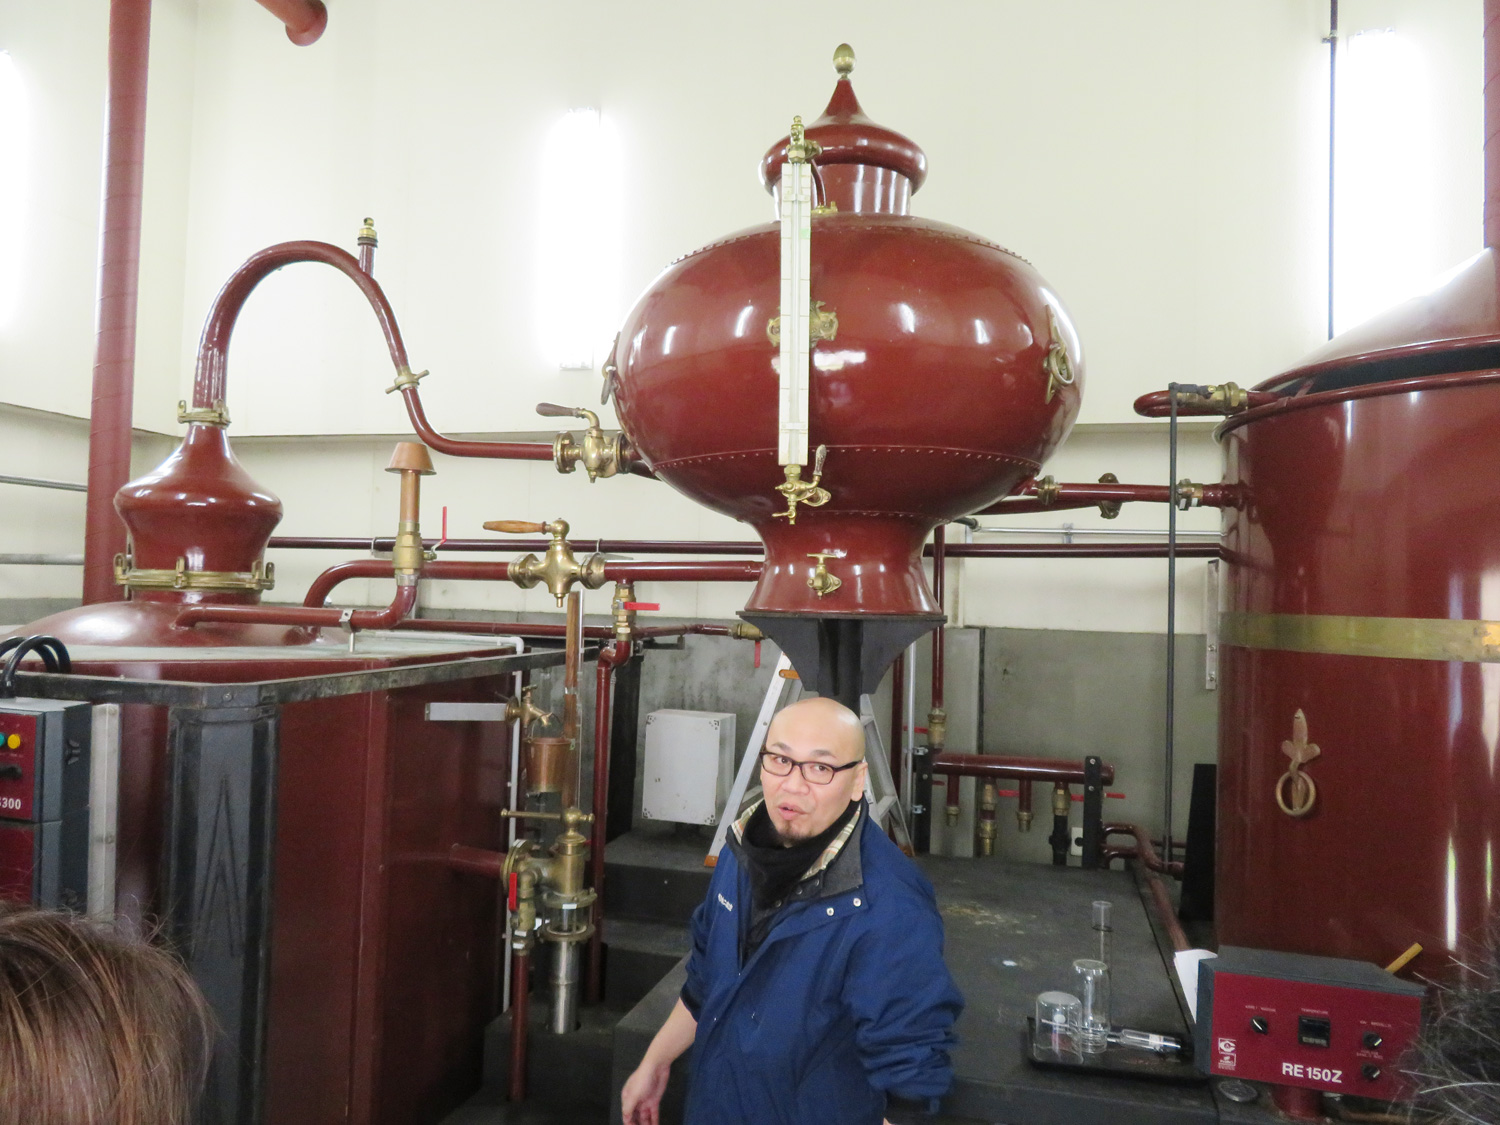
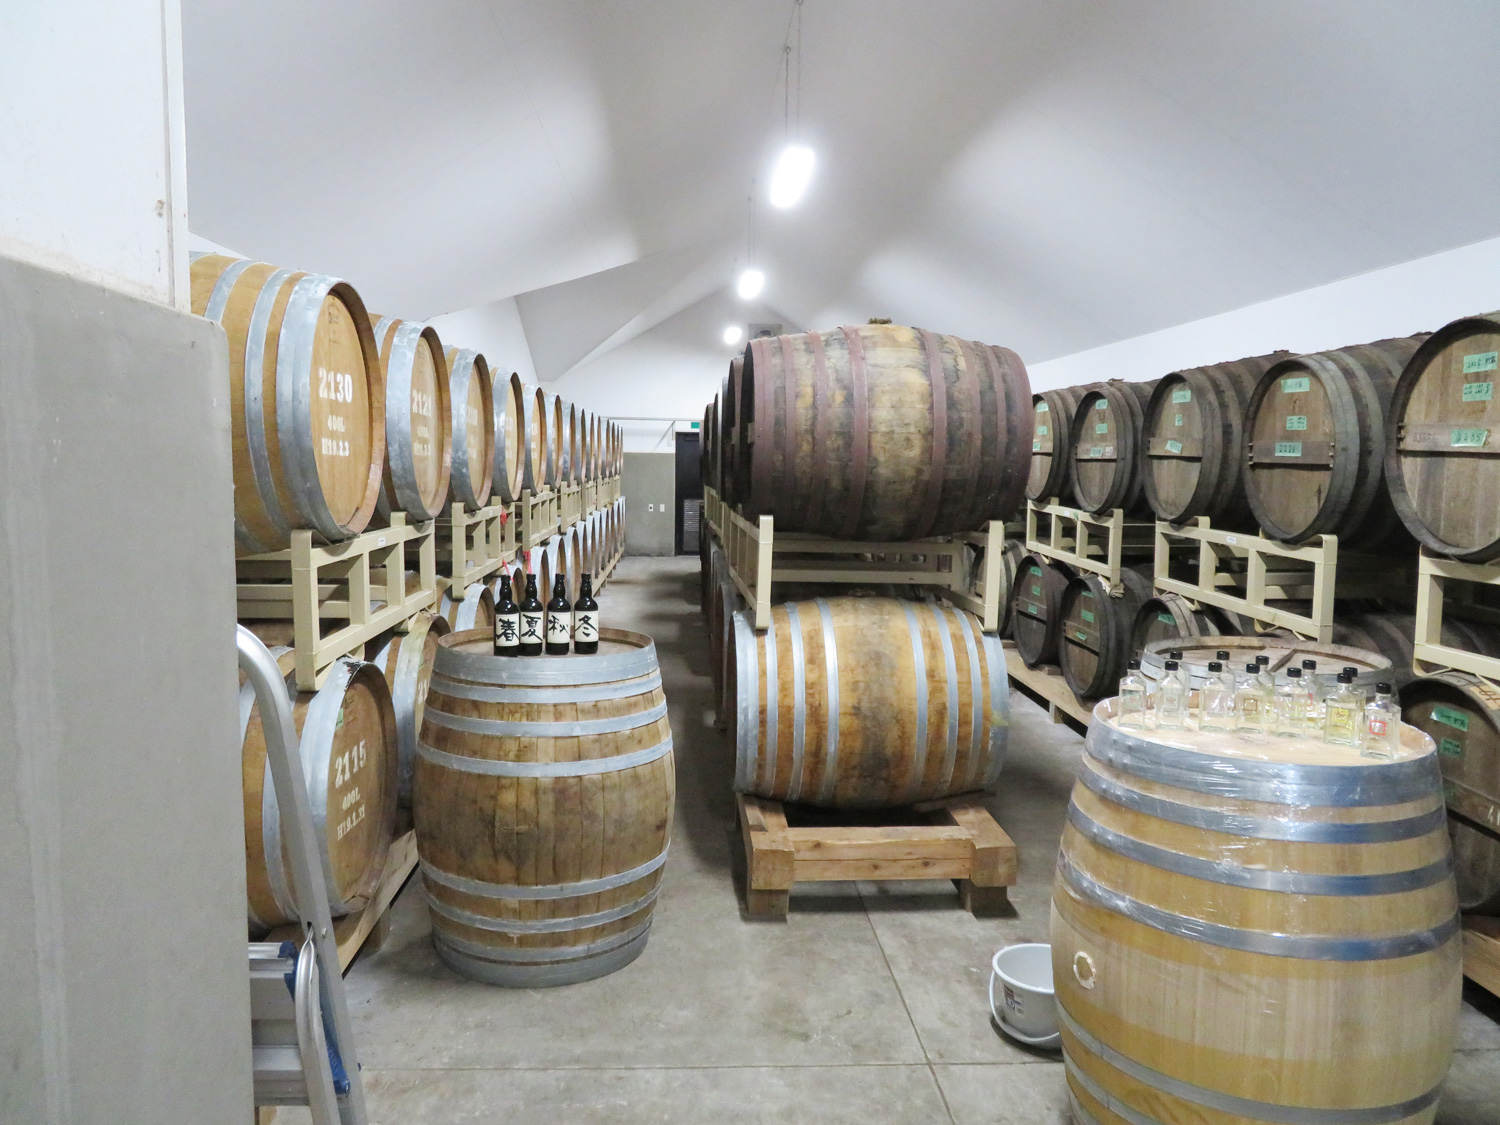
    最後のテイスティングは、いろいろなタイプの焼酎はもちろんのこと、プラム・スピリッツをはじめウォッカ、ジン、アブサン、さまざまなボタニカルを使用したスピリッツなど40種類程度の蒸留酒を堪能させていただきました。日本のスピリッツの可能性を感じられるテイスティングでした。


  • ザ・スコッチモルトウイスキー・ソサエティ会長 ポール・スキップワース(Paul Skipworth)さんインタビュー

    ザ・スコッチモルトウイスキー・ソサエティ会長 ポール・スキップワース(Paul Skipworth)さんインタビュー

    1983年、スコットランド・エジンバラ北部の港町リースでザ・スコッチモルトウイスキー・ソサエティ(以下、ソサエティ)は設立されました。会員制のウイスキー愛好団体で、メンバーはソサエティが保有するボトルを優先的に購入したり、バーやホテルなどの関連施設やサンプリング会で優待が受けられます。今回、日本のソサエティメンバーと日本支部のスタッフに会いたくて来日したというポールさん。東京・汐留のパークホテル東京にある日本初のソサエティ公認バー「ザ ソサエティ」で、その日行われる親睦会の前にお話を伺いました。

    ―まず、ポールさんの経歴を教えて頂けますか。

    以前は、モエ ヘネシー・ルイ ヴィトン(以下、LVMH)でアジアパシフィックエリアの責任者を務めていました。その後、グレンモーレンジィとアードベッグの最高責任者を経て、現在ソサエティの会長に就任しています。

    ―日本のウイスキーラバーの印象は?

    LVMHの役員だった関係で日本には40~50回くらい来ていまして、日本の飲み手のことはよく理解しているつもりです。ほかのアジア圏の飲み手と比べて本当にいろいろなことをよくご存知で、知識のあるエキスパートのような人が多いですね。

    ―現在、ソサエティの会員数はどのくらいでしょう?

    全世界で3万人ほどです。メンバーになれば、世界中の拠点でほかのメンバーと交流を深めることができます。例えばアメリカにはパートナーバーが、エジンバラにはワイン倉庫を改築した建物「ザ・ボルツ」にソサエティ本部がありまして、ラウンジやテイスティングルーム、宿泊施設を備えています。

    ―2015年より、グレンモーレンジィ社からスコットランドの個人投資家グループへとオーナーが変わりました。ソサエティ新組織のビジョンをお話頂けますか。

    バラエティに富んだ樽をソサエティのメンバーとシェアするために、いろいろな蒸留所からたくさんの樽を購入しています。Webサイトにも多くの投資をして、ウイスキーの製造工程など様々なコンテンツをご覧頂けるようになりました。シングルカスクを飲む楽しみや喜びをお伝えして、世界中にウイスキーファンを増やしていきたいですね。最も重視しているのはメンバーシップで、シングルカスクを通してメンバー同士が楽しくコミュニケーションする機会が増えれば嬉しいです。

    ―何樽くらい保有されているのか、気になります。

    はっきりとは言えませんが、将来皆さんにシングルカスクを愉しんで頂けるよう多くの投資をしています。1年熟成の若いウイスキーから30年くらいのものまで保有していまして、どのインディペンデントボトラーズにも負けないと自負しています。

    ―ニューポットも、ある程度熟成したウイスキーも購入されているということでしょうか。

    以前は熟成したウイスキーを購入していましたが、3年ほど前からは自分たちで樽を購入して、それに若いウイスキーを入れて自社の貯蔵庫で寝かせています。

    ―良い樽を入手するために、何か工夫されていることは。

    ウイスキーのバイヤーチームが3人いまして、彼らは約40年もの間、蒸留所と良い関係を続けてくれています。その関係性が大事で、それ以上でもそれ以下でもありません。ソサエティは飲み手にウイスキーを広める立場だと理解していて、快く譲ってくださっています。

    ―ユニークなテイスティングタイトルは、どのように決めていますか?

    30~40人のテイスティングパネラーが「ザ・ボルツ」に集まって、そこで彼らが試飲して決めています。それぞれが書いたテイスティングコメントをもとに、みんなで話し合いをしています。

    ―ウイスキー以外にも、ジン、ラム、ブランデーと展開されていますよね。ほかに注目しているお酒はありますか?

    ウイスキー以外のスピリッツをボトリングしたのは、メンバーにコニサーがいらしたことがきっかけです。彼らに情報を頂いて、特別なスピリッツをご提供することができました。基本的にはウイスキーがメインですし、これ以上カテゴリを増やすかどうかはわかりません。

    ―注目しているエリアは?

    ソサエティの本部が35周年、日本では25周年を迎えました。日本は、我々の活動を長年理解してくださっている大事な国です。アメリカはウイスキーマーケットとして規模が大きいので注目していますし、スカンジナビアの方々はシングルカスクが大好きで、中国は急成長しています。その中でも、日本は一番長くお付き合いをさせて頂いています。

    ―ソサエティの強みについて、今後の展開や夢を教えてください。

    ソサエティを一言で表現するならば、“All together unique”。ほかのどこにもないような、ユニークなところが素晴らしいと感じています。テイスティングパネラーが最高に美味しいものを紹介していること、世界中に3万人ものメンバーがいて、ウイスキーラバー同士が交流を持つことができる会員制という点が強みですね。ボトルを販売するだけで、終わりではないんです。ほとんど毎晩、テイスティング、セミナー、新商品ローンチパーティなど世界中のどこかでソサエティのイベントが開催されています。さらにメンバーを増やして、皆さんと一緒に乾杯したいですね。

    インタビュー後、定員8名という内容の濃い親睦会が行われました。「ザ ソサエティ」のバーマネジャー、南木浩史さんからハイボールが振舞われ、乾杯! ベースはもちろんソサエティのボトル、ロングモーン11年です。

    ポールさんによるとソサエティは昨年35周年を迎え、40もの蒸留所をパーティへ招待したそうで、創設者のピップ・ヒルズさんも出席されていたとか。シングルカスクのウイスキーが大好きなピップさんは、数人の友人たちとスポーツカーに乗って蒸留所をまわり、1983年に初めて樽を購入しました。

    それが、蒸留所コード1番。そう、ソサエティのウイスキーは蒸留所名の記載がなく、蒸留所コードと樽番号、アルコール度数、蒸留と瓶詰年月、熟成年といった情報のみが表示されているのが特徴で、先入観にとらわれずにウイスキーを味わってほしいという思いが表れています。蒸留所コードは、購入した順番に付いています。

    ハイボールを飲み終わる頃、アミューズに「クリームチーズとキャビアのシュークリーム」が供され、参加者のひとりがサプライズで持参したオーヘントッシャンが配られました。2002年6月に入手されたというソサエティのボトル(61%)です。初めてこの度数に出会うと驚きますが、ソサエティのウイスキーはシングルカスク(ブレンドしない)、樽出し(加水しない)、ノンチルフィルター(冷却ろ過しない)を貫いているのです。

    今回のメンバー限定親睦会は、30種類以上のソサエティボトルが飲み放題。「フワフワのスリッパで松林を抜ける」「セイレーンとの遭遇」「アヒルの背に乗ってエトナ火山を登る」「ダークサイドへの誘惑」「空も飛べる」など、気になるテイスティングタイトルばかりでした。

    「その国ごとに、人気のあるフレーバーはありますか?」「今後、日本のウイスキーをボトリングする予定は?」といった質問から、ポールさんが挑戦しているウルトラマラソンの話まで、約2時間の懇親会は最後まで盛り上がりました。

  • アイリッシュウイスキー『LAMBAY』ブランドセミナーレポート

    アイリッシュウイスキー『LAMBAY』ブランドセミナーレポート

    2018年7月30日、株式会社都光酒販主催にて、アイリッシュウイスキー『LAMBAY』のブランドセミナーが行われました。講師は、グローバルアンバサダーのサビーヌ・シーハン女史でした。

    まずは、アイリッシュウイスキーの歴史から説明がありました。アイルランドでは、6世紀には既にウイスキーが造られていたと考えられています。1900年頃がアイリッシュウイスキーのピークで1000万本以上のボトルが生産されており、スコッチの生産量を上回ることもありましたが、やがてより飲みやすく軽やかなスコッチブレンデッドにシェアを奪われます。また、1920年から33年までのアメリカ禁酒法によって輸出に打撃があり、さらに同時期に発生した英国からの独立運動も激化し英連邦各国への輸出も限られるようになりました。その結果シェアは激減し、蒸溜所はブッシュミルズとミドルトンの2か所までに。しかし、1990年頃に第三の蒸溜所クーリーが設立されてから、アイリッシュの再生が始まりました。現在、第4位のウイスキー輸出国であり(全ウイスキーに対するシェアは4%程度)、年間平均で年10%以上の成長を続けています。2018年はアイリッシュ・ルネッサンスともいえ、蒸溜所も12から28か所になる予定です。

    続いてランベイ島について。南アイルランドの首都ダブリンの3km沖合にある島で、面積2.5k㎡・標高250m、火山活動でできた島です。7代続くベアリングBarings家が1904年から個人所有しており、一般には立ち入り禁止です。野生のアザラシやパフィンなども生息していますが、1953年に弱っていたワラビーも本島の動物園から移住させています。

    ランベイ・ウイスキーは、ベアリング家7代目のアレクサンダー・ベアリング氏とカミュ5代目のシリル・カミュ氏のジョイントによって造りだされました。

    アイリッシュ伝統の3回蒸留したシングルモルトウイスキーを、カミュ社のコニャック樽にて後熟させた原酒を使用しています。ランベイ島には蒸溜所がないので、原酒は本島にある蒸溜所よりバルクで購入し、この島では熟成のみを行っています。熟成庫は、シーカスクルームSea Cask Roomと呼ばれる築100年以上の建物を使用しており、現在24樽をダンネージ式で熟成しています。一度に6樽を乗せることのできる船で運びこんでいます。

    また、加水用の水としてこの島のトリニティー・ウェル・ウォーターTrinity Well Waterを使用しています。この水は、ニュージーランドやフィジーでもみられる火山性土壌porpheryを透過してくるため軟水です。この水でアルコール度数を40度にしています。

    今回は2種類のウイスキーが紹介されました。

    一つは、「スモールバッチ・ブレンド」。バーボン樽にて4年以上寝かせたモルトウイスキーをカミュ社コニャック樽で1か月ほど後熟した原酒を使用しています。このウイスキーはモルト30%・グレーン70%で、カミュ社のマスターブレンダーであるパトリック・レジェ氏がブレンドしています。テイスティングは、お花、スパイス、柑橘やモルトの香りがし、スムースな飲み口が特徴です。

    もう一つは、「シングルモルト」。ノンピートの麦芽を使用し、5年間ファーストフィルのバーボン樽にて熟成した後、コニャックの樽で6か月後熟を行っています。この時使用するコニャック樽はカミュ社で40年使用したもので、容量450~470ℓ、フレンチオーク製です。6か月の期間はあくまで目安で、樽ごとに熟成のピークを見極めています。テイスティングは穏やかな甘いバニラ、モルトやスパイスの香り、ココナッツやクリスマスケーキのようなまろやかでスムースな味わいです。

    今回のセミナーの感想

    カミュ社がリリースしているレ島にて熟成を行っているコニャック「イル・ド・レ」と同じ方法をウイスキーに持ち込んだと感じました。島特有の潮の風味が付加されるのを狙っているのでしょう。またウイスキーでコニャック樽後熟は、グレンモーレンジなどでリリースされたことはありますが、定番品としてははじめてといえます。フレンチオーク由来のしっかりとしたタンニンのニュアンスが程よく感じられ、またコニャック由来のフルーティーな香味がバランスよく感じられます。全体的に若い部分はありますが、アイリッシュらしくまろやかで飲みやすいウイスキーといえます。

    もともとの原酒は本土の蒸溜所(具体的な蒸溜所名は公表していないようですので、ここでは伏せます。さりげなく明らかにはしてくれましたが……)より購入していますが、自然保護の観点などからこの島に蒸溜所をつくることは考えていないように感じました。

    カミュ社が実際に蒸溜所を造って(あるいは買収して)ウイスキー業界に参入することはあるのでしょうか? このウイスキーの動向を踏まえて判断されるのかもしれません。


  • 日本橋に話題のジントニック専門店でクラフトジンを楽しむ!!

    日本橋に話題のジントニック専門店でクラフトジンを楽しむ!!


    いま話題になっている、日本橋の人形町にジントニック専門店として、期間限定で7月にオープンした「GLOBAL GIN GALLARY」。

    8月中は、日本初上陸のスコットランドのクラフトジンなど、30種類以上のおすすめのジンを取り揃えて、スコットランドのクラフトジンの魅力を、現地のジントニックスタイルで提供しています。
    日本ではジントニックというと、バーテンダーにカクテルを作ってもらうイメージですが、現地やヨーロッパでは、ローズマリーやラズベリーなどのガーニッシュをグラスに添えて、お好みのジンとトニックを別々に提供するスタイルが人気を博しています。

    現在、神田の「GLOBAL GIN GALLARY」1号店ともに、この人形町に2号店を仕掛けた高山さん。
    日本でも、このスタイルのジントニックの飲み方を知ってもらい、気軽にクラフトジンを楽しんでもらいたいと。そして、自分の好みのクラフトジンに出会っていただきたいと。
    店内では、クラフトジンのほか、シングルモルトウイスキーを練りこんだスコットランド産のチェダーチーズや、ピートで燻製にしたスモークサーモンなどの軽食も提供し、好評を得ています。


    スコットランドのクラフトジンは、ジュニパーベリーを利かしたロンドン・ドライジンとは違い、スコットランドの郷土のボタニカルを生かした、自然で個性的な味わいを楽しめるジンが特徴。

    その中でもハリスジンは、島の海岸で取れる昆布をボタニカルに使用したジンで、現地でも公式オンラインショップのみでしか購入できない現地では人気一番高いクラフトジンです。

    日本では、神田の「GLOBAL GIN GALLARY」と、板橋にある「M’s Tasting Room」で、またネットでは、ハリスの公式オンラインショップとして認められた「SAKETRY」でのみ購入することができます。

    GLOBAL GIN GALLERY 神田

    〒101-0035
    東京都千代田区神田紺屋町27 神崎ビル1階
    GLOBAL GIN GALLERY
    (グローバル・ジン・ギャラリー)

    電話: 03-6260-9303
    営業時間: 11:00-18:00
    店休日: 不定休


    SCOTTISH GIN & TONIC GALLERY 水天宮前

    〒103-0013
    東京都中央区日本橋人形町2丁目1−9
    TSビル1階GLOBAL GIN GALLERY
    (グローバル・ジン・ギャラリー)

    電話: 03-6260-9303
    営業時間: 11:00-23:00(8月中の営業時間)
    店休日: 不定休

    saketryへ


  • スコッチウイスキー『グレンゴイン』ブランドセミナー

    スコッチウイスキー『グレンゴイン』ブランドセミナー

    2018年6月7日、アサヒビール株式会社主催にて、スコットランドのシングルモルトウイスキー『グレンゴイン』のブランドセミナーが行われました。講師は、2013年にウイスキー業界に多大な貢献をしている人物に贈られる「Keeper of the Quaich(キーパー・オブ・ザ・クエイヒ)」に選ばれ、2017年からイアン・マックロード社でブランドアンバサダーとして活躍されているゴードン・ダンダス氏でした。

    グレンゴイン(GLENGOYNE)蒸溜所は、1833年にグラスゴーの北20キロに設立されました。「ゴイン」の意味はワイルド・ギース(野生の雁)で、ラベルにも描かれています。道を挟んで、蒸溜施設はハイランド、熟成庫はローランドになりますが、これは税金対策だったとも言われています。年間生産量は100万リットル程度で、マッカラン蒸溜所が1400万リットルなのと比べても、小規模蒸溜所であることがわかります。年間9万人が見学に訪れています。

    現在のオーナーは2003年に買収したイアン・マックロード社で、その後タムデュー蒸溜所、ローズバンク蒸溜所も傘下に収めています。現在、マネージング・ディレクターはレオナルド・ラッセル氏が務めており、「ウイスキー造りに真摯である」「華麗に美しく非効率的であれ」をモットーにしています。

    グレンゴインのウイスキー造りには6つの信条があります。

    ①ノンピートモルトを使用する

    ②ゆっくりとした蒸溜

    ③伝統的なダンネージ式での熟成

    ④オロロソ・シェリー樽主体

    ⑤ナチュラル・カラー

    ⑥ハンドクラフト、伝統を重んじる

    まず、原料であるモルトはシンプソン社(モルトスター・製麦業者)から入手しており、ノンピート麦芽のみです。これは樽のポテンシャルを最大限に引き出すためで、ピート香がフルーティーなアロマなどをマスキングしてしまうからです。

    発酵槽は伝統的なオレゴン・パイン製です。

    蒸溜釜は3基あり、1基の初溜釜から得られた初溜液を、2基の再溜釜に移すシステムとなっています。形状はほんのり膨らんだバルジ型で、ラインアームはやや下向きになっています。釜のサイズは、初溜釜が16000リットル(張り込み量12666リットル)、再溜釜は5000リットル(張り込み量3800リットル)です。加熱は78℃で、蒸溜スピードは5リットル/分(通常の蒸溜所では10~15リットル/分)とゆっくり蒸溜をし、銅との接触時間を長くしています。再溜液のアルコール度数は69%で、63.5%まで加水してから樽に詰めます。

    熟成庫は伝統的なダンネージ式で、3段までしか積みません。

    シェリー樽については、材をスペイン北部とアメリカ・アパラチア地方から樹齢70年以上のものを入手しています。年輪の細かいものを選び製材し、天日干しを3年施し、製樽、2年半から3年間オロロソシェリートリートメントを行います。その後、樽のまま蒸溜所へ運びます。ちなみに、入れられていたシェリーはビネガーや蒸溜してスピリッツにされます。現在、シェリー樽は1500ポンド(約23万円)程度します。製樽はエドリントン時代と同じタバサ・クーパレッジにて行っており、3サイズ(ホグスヘッド250リットル・パンチョン450リットル・バット500リットル)をヨーロピアンオークとアメリカンホワイトオークの両方で作っています。オロロソ以外のシェリーでトリートメントした樽は使用していません。

    バーボン樽も使用していますが、これはヘブンヒルやジャックダニエルから入手しています。

    続いてテイスティング。今回は日本で販売されている10年と21年のほかに、12年と15年もご用意していただきました。

    ①グレンゴイン10年 43%

    • ファーストフィル・ヨーロピアンシェリー樽 15%
    • ファーストフィル・アメリカンシェリー樽 15%
    • レフィル樽 70%

    香りはシェリー樽由来のアロマのほかに、青リンゴや洋ナシの爽やかな印象。味わいはスムースでバランスがよく、麦芽や果実の甘味が感じられます。

    ②グレンゴイン12年 43%

    • ファーストフィル・ヨーロピアンシェリー樽 20%
    • ファーストフィル・アメリカンバーボン樽 20%
    • レフィル樽 60%

    香りはココナッツや蜂蜜、爽やかな柑橘が感じられます。味わいはリンゴやシナモン、ジンジャーなど、バーボン樽とシェリー樽のバランスが良い仕上がりになっています。

    ③グレンゴイン15年 43%

    • ファーストフィル・アメリカンバーボン樽 30%
    • ファーストフィル・ヨーロピアンシェリー樽 20%
    • レフィル樽 50%

    香りはクリーミーで、パインなどトロピカルに。味わいもフルーティーでリンゴやバナナ・メロン・パインなど、よりバランスの良い仕上がりになっています。


    ④グレンゴイン21年 43%

    • ファーストフィル・ヨーロピアンシェリー樽 100%

    香りはレーズンやリコリス、なめし皮。味わいはドライフルーツやハチミツ、スパイスなど、まろやかなシェリー樽のニュアンスを楽しめます。「お祝いの酒」に。


  • KAVALANブランドセミナーレポート

    KAVALANブランドセミナーレポート

    2018年6月13日、リード・オフ・ジャパン株式会社、株式会社リカーマウンテン主催にて、台湾のシングルモルトウイスキー『KAVALAN』のブランドセミナーが行われました。講師は、マスターブレンダーであり、ブランドアンバサダーとして世界中で活動されているイアン・チャン氏でした。

    KAVALAN蒸溜所は、2002年にプロジェクトがスタート。2005年4月に建築開始、2005年12月に9か月という短い工期での完成となりました。2006年1月から3月の45日間に試運転、3月11日15時半に最初のニューメイクが流れ出ました。台湾での最初のニューメイクです。

    蒸溜所の名前の由来は、この地の古い地名から。台湾北部ギラン県、太平洋に面した広い平地の最も内陸に蒸溜所はあります。冬に雪山になり、水源はこの雪解け水を使用しています。

    工程ですが、麦芽の粉砕から行い、粒度管理をしています。仕込糖化は、3番麦汁までを取り、それぞれ加えるお湯の温度は65、85、90℃です。発酵は、気温が高いので発酵温度をコントロールできるステンレス製の発酵槽で行います。蒸溜は、もろみを10%量に濃縮。熟成は一番重要な工程で、出来上がるウイスキーの味わいの60~70%はここで決まります。そして高品質の樽にて熟成を行います。台湾では法律的に2年の熟成が義務付けられていますが、KAVALANでは4年以上の熟成を課しています。

    KAVALANの熟成庫は5階建てで、夏は5階42℃・1階27℃になります。高い室温ですが、窓は閉めて熱を閉じ込めるようしています。これによりシェリー樽などしっかりとした色がもたらされ、着色の必要の無い色調になるとか。冬はシベリアからの寒風が吹き、気温10℃まで下がります。熟成庫の窓を開けると、室温は5階32℃・1階22℃になり、これによりしっかりとしたフレーバーがもたらされます。これを4~5年繰り返して、製品に。大きな樽(バット500リットル)は飲み頃になるまで時間がかかるため熟成庫の5階などに、小さい樽(バレル200リットル)は短い時間で飲み頃になるので1階などに設置しています。同じタイミングで飲み頃になるよう管理されているんですね。エンジェルズ・シェアも大変多く、短い期間でも熟成がしっかりと進みます。4~8年の熟成で、スコットランドの20~25年と同じ効果があるといわれています。最近はこのエンジェルズ・シェアを少なくする工夫を始めています。

    3年前から3倍のキャパシティにするために、スチル20基を一括で導入し、年間生産量は900万リットルになっています。これはスコットランドのトップクラスの生産量と遜色ない量です。

    KAVALANの素晴らしいウイスキーを造るためには、独自の気候・ミドルカット・高品質の熟成樽の3つのポイントがあります。

    テイスティングは4種類行われました。

    ①KAVALAN Classic

    • バーボン樽、シェリー樽、レフィル樽などいくつかの原酒を使用
    • 華やかなアロマ(洋ナシ・マンゴー・ハチミツ・青リンゴ・オーキッド)
    • クリーミーでオイリーなフレーバー
    • 国内外で一番売れている商品
    • 瓶の形状は当時世界一高いビルだった「台湾101」をモチーフに

    ②KAVALAN Solist ex-Bourbon

    • シングルカスク(ジム・ビームやワイルドターキーなど様々なバーボン樽)
    • バニラやココナッツ、ハチミツ、シトラスの香味

    ③KAVALAN Solist Olorso

    • シングルカスク
    • ドライフルーツやナッツ、チョコレート、カラメル
    • シガーとのペアリング
    • 「一番優れているシェリー樽熟成のウイスキー」との評価
    • 熟成による経時変化が大きい(フレッシュフルーティー → 重厚)


    *シェリー・シーズニングについて

    • 10年くらい前から一般的に行われている
    • ソレラからの樽は良いものもあるが、不均一で難しい
    • 2020年には全てシーズニングの樽に移行する(今回のサンプルはソレラから)
    • 3年のシーズニング期間(2017年からスタートさせている)


    ④KAVALAN Solist Vinho Barrique

    • 甘い香り主体、ピーチ(トースティング由来)
    • 2015年アワードで世界一に
    • ワイン樽にS.T.R. プロセス(*)を加えている
    • 2010年からワイン樽を使用
    • 現在フランス、スペイン、ポルトガル、カリフォルニア、オーストラリア、甲州など様々なワインの樽を使用している
    • 5~6年熟成


    *S.T.R.プロセス

    • Shaving(樽内側の赤を削り取る)→この部分は酸が強いので
    • Toasting(大きなヒーターでヤキを入れる)→時間や温度をコントロール
    • Recharring(内側を焦がして炭化層をつくる)→加水時のスモーキーさはこの工程からもたらされる
    • グレンモーレンジやサントリーも行っている手法


  • 第3回味覚セミナー「においの数だけレベルアップ講座」レポート

    第3回味覚セミナー「においの数だけレベルアップ講座」レポート

    2018年6月23日に開催された株式会社 味香り戦略研究所 主席研究員の高橋貴洋氏による『味覚セミナー』の第3弾です。一回目は味覚に関する基本的なお話、二回目は味覚や感覚との相互作用についてでしたが、今回はにおい・嗅覚について、様々な官能体験を通じて理解を深める講座でした。

    「おいしさ」の構成要素の中で、ベースとなる味覚は、甘味・酸味・塩味・苦味・うま味の5つの基本味に渋味・辛味を加えたものとされています。これに「におい」が加わり、味覚+嗅覚で風味となるといわれています。「におい」も「おいしさ」にとっては大変重要な構成要素といえます。

    1、においの定義・おいしさの構成要素

    地球にはおよそ200万種類の化合物があると考えられており、その中の約40万種類がにおいを有すると推定されています。しかし、化合物自体がにおいを有しているわけではなく、鼻腔奥にある嗅上皮の嗅覚受容体が特定の物質と結合し、生じた電気刺激を脳が「におい」としてとらえています。

    つまり、においを感じるとは、空間に舞い上がっている「におい物質」が呼吸とともに取り込まれ、嗅細胞を刺激し知覚する感覚のことを指します。

    また、「におい物質」の構造により「においの質」「においの強さ」が異なります。そして「濃度(強さ)」によってもにおいの質は変わります。

    (1)においを感じるための条件

    その物質のにおいを感じることができる条件とは、

    ①揮発性であること(分子量が300くらいまで)
    ②嗅粘膜に溶けること(脂溶性であっても、わずかに水にとける親水性の側面が必要である)
    ③嗅覚受容体に結合すること

    と言われています。そのため、すべての揮発性化合物がにおうわけではないといえます。

    (2)においのタイプ

    においには2タイプがあり、鼻先から感じるものと、口中から感じるものとがあります。それらは同じものでも感じ方が異なります。

    ①たち香(オルソネイザルアロマ)

    • 鼻先から感じるにおい

    ②あと香(レトロネイザルアロマ)=もどり香

    • 唾液と混ざることで酸性から中性になり発生するにおい
    • 唾液の酵素などによって、口中で生じる反応によって発生するにおい
    • 体温や咀嚼強度によって生じるにおい


    <体験>クエン酸を舐めてみる

    唾液とまじり中性となることで、アセチルテトラヒドロピリジンが発臭する

    (3)においを感じるメカニズム

    嗅覚は視床を通らず直接的に視床下部に伝達し、情動や感情・記憶などを司る扁桃体・海馬に直接的に働きかけます。においを感じると、様々な情景や記憶を想起するのはそのためです。これは危険を察知しやすいようにではないかと考えられます。

    味覚には5基本味があり、5タイプの味覚受容体に呈味物質が適合した時にその味が感じられます。一方、嗅覚には400種類の嗅覚受容体があり、1つのにおい物質が複数の嗅覚受容体を刺激してそのにおいを感じるため、基準臭はありません。複雑なパターンでのにおい認識が行われているため、大きく個人差が現れます。


    2、実際ににおいを嗅いでみよう

    (1)基本的なにおいの嗅ぎ方

    • まず、左右どちらの鼻の穴が通りがよいかをチェックする
      →一般的に2時間半ごとにスイッチングしている(交代制鼻閉)
      疲れないようにするためか?
    • 嗅覚は順応(脱感作)するので、自分のにおいを嗅ぐもしくは深く鼻から深呼吸をするなど対策をとる。
    • 空腹時はにおいに敏感
    • 午前中のほうが感度がよいことが多い
    • 部屋やサンプルの温度でにおい物質の揮発性が変わる
    • 換気に気を付ける

    <体験>5つのにおいを嗅いでみる

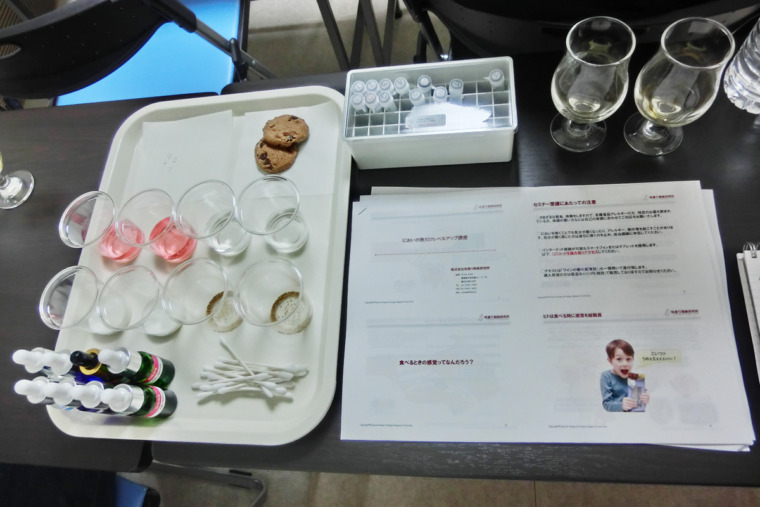
    ここでは、臭気判定士選定などに用いられる、第一薬品産業(株)のパネル選定用基準臭を用いました。花・カラメル・不潔臭・熟した果実・糞便かび臭(それぞれβ‐フェニルエチルアルコール・メチルシクロペンテノロン・イソ吉草酸・γ‐ウンデカラクトン・スカトール)のにおいを、それぞれ10~100ppmに希釈して におい紙に取り、においを取れるか、またどのようなにおいがするかを体験しました。


    <体験>におい物質の構造とにおいの関係

    ①分子量、組成式が同じ3つの物質はどのようなにおいがする?

    ここでは、組成式C1018Oであるゲラニオール・リナロール・ネロールを用意し、それぞれどのようなにおいかを体験しました。それぞれ、バラ・白い花・磯のりのにおいで、構造によってにおいが異なることが体感できました。

    ②分子構造が似ている物質のにおいは?

    ここでは、環状飽和炭化水素を有するカンファーとシクロオクタンのにおいを比較しました。前者は虫刺されの薬「キンカン」のような、後者はナフタレンのようなにおいで、どちらも人工的な刺激臭がありました。


    <体験>濃度が異なるとにおいの「質」が異なる

    イソアミルアルコールは、程よい濃度だと虫は誘引行動を起こしますが、濃いと禁忌行動をとることになります。

    (2)嗅覚を改善する方法

    ここでは以下の3つの方法について提案がありましたが、一番のポイントは「常ににおいを感じること」でした。

    ①意識の改善
    常ににおいを意識し、感じ・覚え、未知のものを体験してみる

    ②生活習慣の改善
    いつの間にか「順応」しているので、これに対応する

    ③食生活の改善
    嗅細胞は30~40日で入れ替わる。新生細胞7~14日間に刺激を与えると、より強く感じられる
    味覚細胞同様、再生には亜鉛が必要なので、適度に摂取する

    (3)におい識別テストのポイントと問題点

    におい識別テストには、以下のようなポイントと問題点があります。

    ①薄いにおいが認識できるよりも、感じている「においの名前」を表現できるか、他人と表現が似ているかが一番のポイント

    ②順応への対応

    ③訓練を重ねることである程度上達する
    特に短くこまめに訓練すると嗅細胞は鍛えられる

    ④個人差が大きいが、これには遺伝的要素もかなり関係している

    *遺伝的要素=特異的無嗅覚症(部分的嗅覚脱失、嗅盲)
    健常者でも特定物質のみ感じない、または高濃度でないと感じない場合がある


    <体験>嗅盲物質を嗅いでみよう

    ①β‐イオノン
    日本人の6割が感じにくい物質 = β‐イオノン感受性の低い遺伝子を有するスミレなどに含まれる香気成分

    通常の閾値である10億分の1濃度、その100倍の濃度(100万分の1)、原液の3種類の濃度を嗅いで、自分の感度を体感しました。

    ②イソブチルアルデヒド
    日本人の36%が感じにくい物質
    ナッツやコゲ、カラメル様の甘い香り

    ③イソ吉草酸
    日本人の約6%が感じにくい物質
    チーズや不潔臭

    ※においの快・不快は遺伝するのか?
    ①においの恐怖の記憶は、マウスレベルで確認されています
    マウスに特定の香りを嗅がせその際に電気刺激を与える、これを繰り返すと、子や孫の代でもにおいを嗅いだだけで、不快な反応を示します。

    ②パクチー(コリアンダー)のにおいの快・不快は遺伝
    人間が持つ嗅覚受容体遺伝子のひとつが変異していると、アルデヒド感受性が高く嫌悪感を抱くことが解明されました。パクチーの嫌いな人の割合は、東アジアで21%、白人17%、アフリカ系14%、南アジア7%、ヒスパニック系3%。

    (4)嗅覚感度を左右する様々な要因

    ①体調 がん患者はにおいに敏感になる
    脳の疾患はにおい感度の低下を招く

    ②環境 湿度、温度、環境空気

    ③性差 嗅上皮の面積の大きい女性の方が敏感な可能性がある

    ④年齢 訓練により生涯にわたり嗅細胞は新生するため、加齢では衰えない
    経験の多い分優位
    におい感度が落ちると寿命が近い可能性

    (5)においは組み合わせ

    においは、さまざまな揮発性香気成分の集まりといえます


    <体験>におい物質の組み合わせ

    チーズや不潔臭を感じるイソ吉草酸とバニラの香りを呈するバニリンをそれぞれ嗅いだのち、これらを混合したものを嗅いでみると、チョコレートのようなにおいが感じられます。割合はバニリン主体で、少量のイソ吉草酸を添加。

    この現象を利用したのが香水で、少量のヒトの体臭物質を添加すると心地よい香りになります。

    (6)オフフレーバーを知る

    オフフレーバーとは、食品に含まれる好ましくないにおいのことです。その食品カテゴリによりオフフレーバーは異なり、別の食品では好ましいにおいになることもあります。

    ①魚介類と赤ワインが合わせにくい
    →赤ワインに含まれる鉄イオンが原因

    ②魚臭(トリメチルアミンなど)
    →日本酒のアミン酸やゼラニオールによるマスキング効果

    ③脂質やタンパク質の酸化
    →アルデヒド類の生成

    ④メイラード反応
    →アミノ酸と還元糖の褐変化

    ⑤エステルの加水分解
    →酸臭の生成

    ⑥トリクロロアニソール
    →防カビ剤などが分解し生成


    <体験>オフフレーバーを嗅ぐ

    ①pHを変化させることによるにおいの変化

    牛乳とかつおだしに酸性物質やアルカリ性物質を加えてpHを変化させ、その際のにおいをチェックします。牛乳は、酸性ではミルク香が強くなり、アルカリ性ではカニのような腐敗臭が感じられます。かつおだしは、アルカリ性でより磯臭くなりました。pHを戻すと、においは元に戻ります。

    ②酸化させるとにおいはどうなるか

    酸化させるために、ここでは第二鉄イオンを加えます。牛乳はタンパク質が分解し、チーズや生臭いにおいがします。かつおだしも大変生臭くなります。

    3、においのさまざまな相互作用

    (1)色とにおい

    人間は視覚から得る情報が8割以上ともいわれ、さらにその8割が色による情報であるともいわれています。そのため色彩による心理的効果が生じ、官能を狂わすことがあります。したがって、色によるミスリードをなくすため、官能評価によっては色つきのグラスで行うこともあります。


    <体験>無色のグラスと色つきのグラスではどちらの方がにおいは強いか

    鼻先香(オルソネイザルアロマ)では、色つきの方がにおいを強く感じやすく、口中香(レトロネイザールアロマ)では色の割ににおいが感じられないため、色が濃い方が弱く感じる場合があることが体感できました。先入観には注意が必要です。

    (2)グラスとにおい

    ①ロックグラス

    • 口が広いため、においがたまらない
    • 鼻がグラスの中に入るため、においを取りやすい
    • 飲む際、顎をあまり上げない

    ②タンブラー

    • 口が狭い
    • 感じるにおいは弱めになる
    • 傾けると鼻が当たるため、顎をあげ、のけぞる必要がある

    ③ワイングラス

    • 口が広く、においがたまる
    • 丸みのため、予想以上に傾ける必要がある
    • のけぞった飲み方で、鼻がグラス内に入ることになり、香味を一緒に体感できる
    • グラス内でのアルコールの広がりは、低温(13℃)の際はグラスの淵にそってあがるため、グラスの真ん中を嗅ぐとアルコールの影響は少なくて済む。高温(22℃)では一気に広がるため、香りは取りにくくなる。


  • 第2回味覚セミナー「味の相互作用と感覚間相互作用」レポート

    第2回味覚セミナー「味の相互作用と感覚間相互作用」レポート

    酒育の会セミナー 2018年4月21日開催

    「味の相互作用と感覚間相互作用」レポート

    ※この記事は有料会員限定レポートです。

    2018年4月21日に開催された定期セミナー、株式会社味香り戦略研究所 主席研究員の高橋貴洋氏による『味覚セミナー』の第2弾のレポートです。前回は味覚に関する基本的なお話でしたが、今回は味覚や感覚との相互作用を様々な官能体験を通じて理解を深める講座でした。

    1、味覚間相互作用 ~五味における相互作用~

    前回の復習として、再度「おいしさ」の構成要素について解説していただきました。広義の味覚として甘味・酸味・塩味・苦味・うま味・渋み・辛みがあり、これににおいなど臭覚が加わったものが風味。さらに触覚や視覚、聴覚が加わると食味。さらに食事環境や心身の状態、食文化、時期などが加わったものが「おいしさ」と定義されています。

    まずは、味のさまざまな相互作用について説明がありました。

    食品は複数の味わいから成り立っており、2つ以上の味を混合することで相互作用が起きます。互いに影響し合う現象です。ここでは4つの相互作用が挙げられました。

    ①対比現象

    ふたつの刺激を与えた場合、片方の刺激が他方を強める現象

    例)甘味+少量の塩味→甘味が強くなったように感じる

    ②変調現象

    先に食べたものの影響で、後の味わいが変化する現象

    例)味覚修飾物質

    濃い食塩水を飲んだ後、水を飲むと甘く感じる

    ③相乗効果

    2種類の同じ呈味物質を混合すると、単独の時よりもはるかに味わいが強くなる現象

    例)グルタミン酸塩+少量のイノシン酸塩→うま味が強くなる

    ④抑制効果

    他の呈味成分によって、味わいが著しく弱められる現象

    例)苦味+甘味 → 苦味が弱くなる(コーヒーに砂糖)

    まずはこの中から、うま味の相乗効果について解説があり、実際に官能体験をいたしました。それぞれ閾値以下の濃度のグルタミン酸ナトリウム水溶液とイノシン酸ナトリウム水溶液をテイスティングし、その後これらを混合して再度テイスティングいたしました。

    単独の溶液は閾値以下なので味を感じませんが、混合したものははっきりとうま味を感じます。また、ここに食塩を少量添加することで、さらにうま味が強く感じられる「対比現象」も体験いたしました。

    次は、糖の種類による苦味のマスキング効果の違いについての官能体験です。コーヒーに上白糖水溶液とグラニュー糖水溶液を加え、そのまろやかさの違いを体感いたしました。グラニュー糖はショ糖100%なのに対して、上白糖はショ糖が98%・残りは還元糖からなっており、こちらの方がまろやかに感じます。さらに食塩やうま味を添加することで甘味がどのように変化するのか、合わせてテイスティングいたしました。食塩を足すと甘味がしっかりと、うま味を足すと甘味がより複雑になりました。

    うま味に対する塩味がもたらす相互作用については、食塩濃度0.6%のとき最大に感じられます。また0.8~0.9%が人間にとって最も好ましく感じる濃度で、生理食塩水がまさにこの濃度となっています。

    そして、うま味と酸味の相互作用についてですが、酸味は過剰なうま味を抑制し、一時的にキレを与え、すっきりさせて、うま味の後味を際立たせる効果があります。うま味はpH7のとき最大に感じられ、pHが下がると減少します。から揚げにレモンをかけると、一瞬爽やかになり、その後うま味がぶり返してきます。これについても、官能体験を行いました。

    3%クエン酸水溶液を用意し、これをグルタミン酸ナトリウム水溶液やショ糖水溶液に加えて、テイスティングを行いました。うま味は遅れて感じられ、甘味はよりしっかりとのるような印象でした。

    2、味覚と嗅覚

    次に、嗅覚について解説がありました。

    においを感じるとは、空間に舞い上がっている「におい物質」が呼吸によって取り込まれ、嗅細胞を刺激して感じる感覚のことです。その「におい物質」の構造により「においの質」「においの強さ」が異なり、多種多様なにおいを形成します。そしてにおいの濃度によってもにおいの質は変わります。

    においが似ている食品同士は相性が良いことが多いといわれています。

    また、においは2タイプあります。ひとつは鼻から感じるオルソネイザルアロマ・立ち香・鼻先香で、もう一つは飲み込んだ後に胃から戻ってくるレトロネイザルアロマ・口中香・戻り香です。これらは異なりますので、注意が必要です。

    味とにおいについては、清涼飲料ベースを用意していただき、ここに柑橘香料やフルーツミックス香料を加えて官能体験をいたしました。さらに渋み溶液を加えることで、より

    市販の飲料に近くなることを体感いたしました。

    3、味覚と触覚(温度・食感)

    食感と味の関係について解説がありました。

    硬さの異なるプリンを用意し、そのくちどけ感の良さと味わいの強さの関係を実験した時、くちどけがよいほど味を感じるのが早い、つまり味が濃いと感じるという結果になるということです。

    食感は、噛む力や唾液量、一口量などが異なるため個人差が大きいといえます。商品開発では、均一のおいしさや不均一のおいしさを踏まえ、また食材の硬さをあわせるなど、様々な工夫がなされています。

    温度と甘さの関係については、ショ糖やブドウ糖はあまり変化がないのですが、果糖は温度が上がるとその甘味を感じにくくなる傾向があります。スイカなどの果物は冷やした方が甘く感じますし、コーラなどの清涼飲料は冷やして提供されますので、果糖を多く配合しています。

    温度と酸味・うま味の関係についても官能体験をいたしました。様々な酸水溶液や、室温・冷却と温度の異なるうま味物質水溶液の比較テイスティングです。乳酸は冷やすとより酸味がシャープになり、貝のうま味成分であるコハク酸は冷やすとえぐみが出て、温めるとうま味がはっきりしてきます。

    4、味覚と視覚

    人は視覚から得られる情報が8割以上とも言われ、さらにその8割が色による情報であるといわれています。色彩によって、心理的に味わいにも変化が生じます。特に食欲を増進する色や減退させる色もあります。日本では青や紫は減退させる色とされていますが、欧米では青は増進させる色に分類されています。国や生活習慣によって異なるということです。

    ここではカップの色によるコーヒーの味わいの感じ方の違いについて体験いたしました。同じ大きさの透明・白・黒のカップに同じコーヒーを入れて飲みます。すると色の濃いカップ(黒)の味わいが濃く苦く感じられます。またボトルの大小についても、同じ重さの場合小さいほうが重く感じられます。

    ですので、テイスティングを行う際は同じグラスで行うべきということになります。

    5、味覚と聴覚

    音には外界音と咀嚼音の2種類があります。外界音はBGMや会話など、咀嚼音は歯から歯神経を通じ骨伝導で伝わります。食事の際の外界音によっておいしさも変わってきます。

    6、味覚と心理効果・その他

    様々な心理的効果によって味わいの感じ方も変わってしまいます。


    今回のセミナーは全3回のうちの2回目です。次回6月23日も味覚の基本的なお話について、官能体験を交えて講義していただきます。なかなか聞くことのできない貴重なセミナーですので、奮ってご参加ください。


  • REDBREAST  LAUNCH  EVENT レポート

    REDBREAST LAUNCH EVENT レポート

    ペルノ・リカール・ジャパン主催にて、伝統的なアイリッシュウイスキーであるシングルポットスティルウイスキー『レッドブレスト』の発売記念セミナーがTokyo Whisky Libraryにて行われました。講師はアイリッシュ・ディスティラーズ社マスター・ブレンダーのビリー・レイトン氏でした。

    今回、日本での新発売は12年・15年・21年の3アイテムです。これ以外に本国などでは、ルスタウ・カスク・エディッションや12年カスクストレングスもあります。ルスタウはスペインのシェリーメーカーで、ここの最良のシェリー樽を使用した特別版です。

    まず、ミドルトン蒸溜所の4人のマスターの紹介がありました。蒸溜工程担当でマスター・ディスティラーのブライアン・ネイション氏、製樽担当でマスター・クーパーのジュア・バックリー氏、熟成担当でマスター・オブ・マチュレーションのケビン・オゴーマン氏、そしてマスター・ブレンダーのビリー・レイトン氏。レイトン氏は1976年に会計士として入社し、以来41年間一筋で務められ、その間に製造工程にも携わり、現在マスター・ブレンダーとして最も重要な仕事をされています。

    次に、『レッドブレスト』が造られている「ミドルトン蒸溜所」についてです。アイルランドの南部コーク・シティーから5キロほどの場所にあり、水源はダンガニー川の水を使用しています。創業は1825年ですが、現在は1975年に同じ敷地内につくられた新蒸溜所にて製造を行っています。旧蒸溜所は現在博物館となっており、153,000リットルの世界最大の蒸溜器が目玉となっています。これはスコッチの一般的な蒸溜器の10倍の容量です。

    水源はダンガニー川からと、その他に地下の洞窟の湧水も使用しています。原料はノンピートの麦芽と未発芽大麦です。これがシングルポットスティルウイスキー最大の特徴です。糖化・発酵を行い、アイリッシュの伝統的なスタイルである単式蒸溜器での3回蒸溜を行います。得られる溜液のアルコールは84%ですが、バレルエントリーは63.4%にて行います。熟成に使用する樽はアメリカンホワイトオークのバレル(容量200ℓ)とヨーロピアンオークのオロロソシェリーバット(容量500ℓ)です。熟成庫では樽の積み方に特徴があり、いわゆるパラタイズ式がメインとなっています。

    テイスティングについては、レイトン氏から以下のようなコメントがありました。

    *12年(ファーストフィルの樽のみ使用)

    香りはスパイシー、フルーティー、サルタナレーズン、ナッツ、クルミ、ビターアーモンド、はっきりとしたロースト香。味わいはシルキーでテクスチャーがある。

    *15年(ファーストフィルとセカンドフィルの樽を使用)

    香りはベリー系フルーツやアロマオイル。味わいはスパイスとトースト、みずみずしいフルーツ。

    *21年(ファーストフィルとセカンドフィルの樽を使用)

    香りは深みとボディ感がある。もぎたてのトロピカルフルーツ、オレンジやベリーの若い果実のニュアンス。味わいはソフトなバニラ、シェリー、スパイス、甘いフレッシュフルーツ、クリーミー。フィニッシュは長く、最後に大麦の風味。

    その後、レッドブレストを使ったカクテルの紹介や、Minimal Bean to Barのチョコレート3種類と15年のペアリングも行われ、盛り沢山なセミナーでした。


  • カナダ・アルバータ州政府在日事務所主催クラフトスピリッツ試飲会レポート

    カナダ・アルバータ州政府在日事務所主催クラフトスピリッツ試飲会レポート

    2018年4月12日、カナダ・アルバータ州政府在日事務所主催クラフトスピリッツ試飲会が行われました。今回はアルバータ州エドモントンEdmontonにある3社が来日し、それぞれの製品についてプレゼンテーションが行われました。

    HANSEN

    4代目オーナーのSHAYNA  HANSEN女史とコンサルタントのTIFFANY  SUSTRIK女史が解説してくださいました。元々禁酒法時代から自家消費用アルコールをつくってきた歴史があり、数年前からシェーナ女史がご主人とともにムーンシャインを造り始めました。原料となる穀物はアルバータ州産で、従業員は3名。ウォッカやジン、リキュールのほか、ウイスキーも製造しています。ハイブリットスチルを所有しています。

    BARN  OWL  VODKA 40%

    ローカルな小麦を使用し、30回蒸留・3回濾過しているクリアなウォッカ。おじいさんの愛称に由来するフクロウのラベル。

    TROUBLE  GIN 40%

    上のウォッカをベースに12種類のボタニカル(ジュニパーベリー、ハイビスカスの花、ルバーブの根、オレンジやレモンのピール、コリアンダー、アンジェリカなど)を使用している。マイルドでフローラルな香りを楽しめるバランスの良いジン。

    BARRELED  TROUBLE  GIN 42%

    新しいスタイルのジンとして流行っている。上記のジンよりもジュニパーベリーを強めにして、3ヶ月バーボン樽にて熟成を行ったジン。ジンとウイスキーの中間のような味わいなので、ジンベースのほか、ウイスキーベースのカクテルに使っても楽しめる。

    CHERRY  RYE  SPIRIT 15.5%

    ブリティッシュコロンビア産のチェリーを使用。100%ライ・マッシュで無香料・無着色、砂糖と水のみを添加。

    RING  OF  FIRE  CINNAMON  RYE  SPIRIT 25%

    天然のシナモンとチリペッパーをミックスしたリキュール。

    PURPLE  COW 17.4%

    ウォッカにサスカトーン州でとれるブルーベリー似のSaskatoon Berryと、クリームを合わせたリキュール。女性に人気の商品。


    現在、通常のジンが一番売れていますが、2020年3月に3年熟成となるライ100%のウイスキーが注目されています。蒸溜所にはショップとバーが併設されています。

    TOKEN  BITTERS

    トケン・ビターズは、化学エンジニアのキャム・オニール氏とバーオーナーであるジェイミー・シャティ氏、長年バーテンダーとして活躍しているキーナン・パスカル氏が2016年に設立したメーカー。今回はキーナン氏とジェイミー氏が解説してくださいました。

    現在8種類のビターズを製造しており、ベースとなるスピリッツの製造はHANSEN蒸溜所に依頼しています。アルコール95%のムーンシャインに浸け込むことでフレーバーを抽出しています。原料のほとんどは地元農家のものを用い、化学物質や人工保存料などは使用していません。

    RITCHIE CHERRY 42%

    酸が強めの地元産サワーチェリーとシナモンを使用。マンハッタンに向いているか……。

    STRATHCONA  ORANGE 42%

    オレンジの外果皮と中果皮を使った柑橘フレーバーに、黒こしょうをアクセントとして使用。ボタニカルは袋に入れて2~3週間浸け込む。

    CALDER  CHAI 42%

    カルダモン、アニス、バニラ、クローブなどのスパイスを効かせたビターズ。クリスマスなど、ホットドリンクを楽しみたい時に。

    WHYTE  LAVENDER 42%

    フランス産ラベンダーとライムの葉を合わせたビターズ。ジンベースのカクテルに合う。


    カクテルコンペを実施したり、若い人向けのクラブシーンなどで、カクテルをつくっている過程についても楽しんでもらいたいとの思いがあるそうです。

    STRATHCONA  SPIRITS

    ジンやウォッカをメインに製造している北米最小の蒸溜所と言われています。元々ライブ会場(70m²)だったところで、エドモントンでは一番古い蒸溜所です。40エーカーの植物園と実験的農地を有して、ここでジンの原料となる植物を育てています。従業員は5名。今回はCHELSEY  BELEC女史が解説してくださいました。

    SINGLE  GRAIN  WHEAT  VODKA 40%

    蒸溜所から20キロほどの農地で栽培されているハードレッドウィート・硬質赤小麦のみを使用し、ハイブリットスチルで20回蒸留している。バニラやクリームのようなフレーバーでまろやかな印象。

    BADLAND  SEABERRY  GIN 44%

    シーベリーはオレンジ色のベリーで、キュッとした酸味が特徴。エドモントン市内で容易に採れる。その他ジュニパーベリーなど10種類のボタニカルから造られる。バッドランドは地名で、恐竜が住んでいた荒涼とした土地。ここでジュニパーベリーが育つ。フルーティーでしっかりとボタニカルが主張しているが、全体的にマイルドな味わい。ネグローニのベースにおススメ。

    BARREL  AGED  GIN 44%

    アメリカンホワイトオークの新樽(通常の4分の1のサイズ・50ℓ程度か……)で2~3ヶ月熟成させたジン。スモーキー、オーキー、スパイシーなフレーバーが楽しめ、樽のニュアンスがよりしっかりと感じられる。マンハッタンのベースに使ってみても面白い。

    「地元のモノを手造りで!」をモットーにしています。各ボトルのラベルにもこだわりがあり、メッセージが込められています。


  • FOODEX2018スコットランド国際開発庁「クラフトジンセミナー」レポート

    FOODEX2018スコットランド国際開発庁「クラフトジンセミナー」レポート

    2018年3月7日FOODEXにてスコットランド国際開発庁主催の「クラフトジンセミナー」が行われました。そのレポートをお届けします。

    スコットランドのジンマーケット

    まずは食品飲料担当の吉田氏より、英国・スコットランドのジンマーケットについての説明がありました。

    英国では2010年から2014年までの間で73ものジンの蒸溜所がオープンしています。英国内で販売されるジンの総額は、ここ2年で7億1900万ポンドから8億6900万ポンドへ21%上昇しています。輸出も年間およそ1億4000万本で、特にプレミアムジンの輸出は過去5年で37%増加し、17.6億ポンドの経済効果をもたらしています。

    このように数多くのジンが英国で造られていますが、その70%はスコットランドで生産されています。スコットランドジン蒸溜所マップをみると、現在50以上の蒸溜所があることがわかります。

    スコットランドクラフトジン事情2018

    次に、ジン専門店「グローバルジンギャラリー」の高山氏による『スコットランドクラフトジン事情2018』講演がありました。

    クラフトジンの現在の流れは、クラフトビールブームから引き続き起こっています。ここではいくつかのメーカーについて取り上げます。各メーカー、ジントニックに添えるガーニッシュにはこだわりがあります。ジンに使ったボタニカルを使用するメーカーやよりバランスよくなるようにと選んでいるメーカーもあります。

    ①CAORUNN GIN スコットランド北部

    • ゲール語で「ローンベリー」の意で、これをボタニカルに使用している
    • モルトウイスキーのバルメナック蒸溜所で造られている
    • ガーニッシュとしてリンゴ

    ②ROCK ROSE GIN スコットランド本島最北端

    • 夫婦二人で造っている
    • ロディオラ・ロゼアをボタニカルに使用することで、黄色を呈する
    • ガーニッシュとしてローズマリー

    ③ISLE OF HARRIS GIN ハリス島

    • ソーシャル・ディスティラリー 村おこし的蒸溜所
    • 2021~22年にウイスキー蒸溜所にボタニカルとしてシュガーケルプ(昆布)を使用
    • ガーニッシュとしてピンクグレープフルーツ

    ④LONEWOLF GIN スコットランド東部

    • 2017年にクラフトビールメーカー、ブリュードッグ社が開業
    • ウイスキー蒸溜所でもある
    • ガーニッシュとしてグレ-プフルーツ・ピール

    スコットランドでは、ジンの飲み方・楽しみ方が変わってきています。ジン専門のダイニングが流行っており、料理とジンのペアリングも行われています。ジントニックについて、ジンやトニックだけでなく、ガーニッシュも選べる「ジン・フライト」なども提案されています。

    メーカープレゼン

    最後に来日された3つのメーカーのプレゼンが行われました

    ①McQUEEN SUPER PREMIUM DRY GIN スコットランド中部

    デール・マックィーン氏

    • 2016年創業
    • 浸漬式とバスケット式の両方で造っている
    • バニラ・ローズなど様々なフレーバーを効かせたジンをリリース

    ②KIRKJUVAGR ORKNEY GIN オークニー島

    スティーブン・ケンプ氏

    • 2016年に夫婦で創業
    • オーケディアンのプライド
    • ベーススピリッツ原料として大麦古代品種BEREを使用
    • オークニーのボタニカル 地元植物学者・大学と協力して入手


    ③PICKERING’S GIN エディンバラ

    マーク・ピッカリング氏

    • エディンバラにある獣医学校を改装
    • 1947年インドから入手したボンベイジンのオリジナルレシピをベースに作成
    • 浸漬式 ウォータージャケットにて加熱

  • 第10回定期セミナー「味覚の基礎と新しい味覚の発見」レポート

    第10回定期セミナー「味覚の基礎と新しい味覚の発見」レポート

    酒育の会 第10回定期セミナー 2018年2月24日開催

    「味覚の基礎と新しい味覚の発見」レポート

    ※この記事は有料会員限定レポートです。

    2018年2月24日に開催された定期セミナーは、株式会社味香り戦略研究所主席研究員の高橋貴洋氏による「味覚の基礎と新しい味覚の発見」でした。お酒そのものに関する講座ではなく、テイスティングなどの官能に関わる基本的なセミナーで、官能試験についても体験いたしました。

    1. 味覚の定義・おいしさの構成要素

    まず基本的な味覚・おいしさについて。

    味覚は五感のひとつで、口にするモノの化学的特性に応じて認識される感覚です。甘味・酸味・塩味・苦味・うま味の5つの「基本味」に分類できます。渋味や辛味は、味覚ではなくそれぞれ触覚、痛覚という刺激であるといえ、これらは「広義的な味わい」とされています。

    上記の味わいに、においを加えたものが「風味」、さらにテクスチャーや温度など五感覚(味覚・嗅覚・視覚・触覚・聴覚)で感じることを加えたものが「食味」となり、味わいの上位概念になります。さらに心身の状態や環境、地域差などの様々な要因を加味して「おいしさ」は構成されています。つまり「おいしさ」とは、味を基本として様々な要因で成り立っているのです。

    味の感じ方については個人差がありますが、これは経験や遺伝によるもので、異なる尺度で味を語ることになります。テイスティングでは、客観的な数値に対する自分の味覚の離れ度合いを自覚することが、他者と味を比較するうえでは最も大切といえます。

    また、味の時間軸を意識し、すっきりと消える味、舌に残る味を意識することも重要です。前者は甘味・酸味・塩味が、後者はうま味・苦味・渋味・辛味が挙げられます。

    ここで、味覚の感度を評価するテストを2つ体験してみましょう。

    1つ目のテストは「五味識別テスト」です。実際にサンプルの五味を探し出して、自分のレベル・苦手な味をチェックします。それぞれ味覚・五味の刺激反応の出現率が50%、境界線といえる閾値より少し薄い濃度で溶液を用意します。ここで、一番のポイントは薄い味が認識できることよりも、まず自分の感じている呈味の「味の名前」を認識できているか、感覚を表現できているかです。これは訓練によってある程度上達します。

    また、味覚を改善する方法もあります。1つ目は意識の改善です。味やにおいを感じ、覚え、想像したりなど、今何を感じているかを意識することです。2つ目は生活習慣の改善として、薄味を心がけること、舌ブラシなどで口腔環境を改善することです。3つ目は食生活の改善で、特に亜鉛の摂取が重要です。亜鉛は、タンパク質を再生する酵素を生成させるのに必要で、これが足りないと味細胞が再生されにくくなるからです。

    2つ目のテストは「スーパーテイスター試験」です。自分が味覚の鋭い人・スーパーテイスターなのかを診断してみましょう。はじめに、色素を含ませた麺棒で舌前方を染色します。「染色されていない細胞」が一番密集しているところを7㎜パンチ穴で探して、写真を撮り細胞をカウントします。その数によってスーパーテイスターかノーマル、ノン・テイスターかを判断します。36個以上だとスーパーテイスター、14個以下がノン・テイスターです。この数の多少は遺伝的な要素により決まっています。スーパーテイスターは苦味や辛味を強く感じ、コーヒーや茶、苦味の強い野菜、油を嫌う傾向にあり、割合としては25%、アジアやアフリカ、女性に多いと言われています。ノーマルテイスターは一般的な感じ方で、50%の割合です。ノン・テイスターは味をあまり強く感じず、好き嫌いが少ない傾向にあります。割合は25%で、アメリカ人やイギリス人に多いようです。

    2. 味を感じるメカニズム

    人はどのように味を感じるのでしょうか? 味の感じ方を知ることで、効率的に味が感じられるようになります。

    舌の上には味を感じる味蕾があり、ここには実際に五味それぞれを感じる味細胞が存在しています。この味蕾の多くは舌乳頭に分布しています。舌の先端には茸状乳頭が、両脇には葉状乳頭が、舌奥には有郭乳頭があります。舌の中央には糸状乳頭がありますが、ここには味蕾はありませんし、さらに痛覚の神経もないため熱いものなどや辛いものへの刺激に対してもあまり反応しません。

    従来、舌先で甘味/舌先両脇で塩味/舌やや奥両脇で酸味/舌奥で苦味という味覚地図、つまりそれぞれの味を識別する場所があると考えられていましたが、現在では否定されています。実際は1つの味蕾で5つの「基本味」に応答でき、舌全体で五味を感じていると考えられています。特に舌奥で最も敏感に感じ、舌先や舌横でも感じられ、舌中央はあまり感じないと考えられています。

    また、舌以外にも味を感じる部位があります。味蕾の85%は舌に存在していますが、残り15%は舌の奥やのどに存在しています。具体的には軟口蓋・咽頭・咽頭蓋・咽頭喉頭部などです。飲み物などを飲み込んだ際、舌だけではなく喉の奥でも感じることからも理解できると思います。

    3. 味覚修飾物質 ~味の感じ方を変える物質~

    味の感じ方を変えてしまう物質があります。これを体験すると、今まで甘味に隠されていた味などを感じることができます。

    甘味を消すものとして、ギムネマ・シルベスタ茶があります。ギムネマ酸が甘味のレセプターをふさぎ、甘味を感じなくさせます。これは人工甘味料にも効果があります。実際に試してみると、砂糖は砂のように、チョコレートは塩味を、ガムシロップも塩っぽく喉の奥で甘く感じます。白ワインは酸が強く、コーヒーリキュールは苦味を強く感じます。ハチミツはグルコン酸の酸味をメインに感じますが、高級なものは苦味や渋味も感じられます。

    このほかにも、ミラクルフルーツがあります。これはミラクリンというタンパク質が舌の味蕾に結合した後、酸味のある食品を食べると甘味受容体を刺激するため、甘味を感じるというものです。

    歯磨き粉やリステリンなどに含まれる界面活性剤、硫酸ラウリルナトリウムも甘味を減らす効果があります。歯磨き後、甘味を感じにくくなるのはこのためです。

    このように、メインの味わいに隠された味わいを確認することで、その食品の味わいをより理解することができます。

    セミナーを受講して

    今回は味覚の基本的なお話でしたが、改めて確認させられることの多いセミナーでした。実技・テストなど体験しながらでしたので、より理解が深まりました。

    舌での味の感じ方については、実際のテイスティングに役立つポイントがありました。ウイスキーなどの蒸留酒はアルコールの刺激が強いので、舌全体で味わうには疲れやすいといえます。味を一番感じられるのが舌奥であり、舌の真ん中は刺激に強いということでした。したがって、テイスティングの際はまず舌の真ん中でウイスキーを受けて、そのまま舌奥に向けて飲み込むのが最も舌にストレスが少ない方法だと考えられます。あらためて私自身のやり方を思い出すと、実際そのとおりにしています。個人的には舌が疲れにくく、味もとれるのでよい方法だと思っています。

    また、メインの奥にある味わいを感じる必要性も感じました。アロマの場合は、その香りをめいっぱい嗅ぐことでメインの香りに対して鼻をバカにして、その奥にあるサブの香りを感じることができますが、味覚の場合そうはいきません。結局察するしかないので、今回のようにその奥にある味わいを体験しておくのは貴重なことだと思いました。


    このセミナーは全3回のうちの1回目です。次回以降も味覚の基本的なお話について、実験を交えて講義していただきます。なかなか聞くことのできない貴重なセミナーですので、奮ってご参加ください。


  • ヘンドリックス・ジン セミナーレポート

    ヘンドリックス・ジン セミナーレポート

    2017年11月30日、三陽物産株式会社主催の「ヘンドリックス・ジン セミナー」が東京にて開催されました。

    ヘンドリックス・ジンは、スコッチモルトウイスキーのナンバーワンブランド・グレンフィディックを製造しているウィリアム・グラント&サンズ社が製造しているプレミアム・ジンで、1999年から販売され、現在100ヶ国以上で飲まれています。今回はブランドアンバサダーのモーガン・フラナガン氏が来日し、原酒などのテイスティングを交えたセミナーが行われました。


    ジンのカテゴリー

    まずは、ジンのカテゴリー分類について。
    ゴードンやタンカレーなどポピュラーなジンの多くが「ロンドン・ドライ・ジン」に分類されますが、ヘンドリックス・ジンは「ディスティルド・ジン」に分類されます。両者とも砂糖や水・アルコールの添加は可能ですが、ディスティルド・ジンは蒸留した原酒にフレーバーを添加できます。これによりフローラルでマイルドなジンを造ることができます。ジンのカテゴリーでは、より条件の軽い「ジン」もありますが、現在様々なジンが製造販売されていることから、今後カテゴリー分類の変更もあるかもしれません。


    ウィリアム・グラント&サンズ社とヘンドリックス・ジン

    ウィリアム・グラント&サンズ社は、それまでスコッチのモートラック蒸溜所のマネージャーだったウィリアム・グラントが1886年に家族と始めた会社です。以後100年以上も家族経営のまま現在まで続いており、それゆえ自由な立場で酒造りをできることが特徴です。スコッチウイスキーの蒸溜所は現在100以上ありますが、長く家族経営を守っているのはグレンフィディックのほか、グレンファークラスやスプリングバンクくらいになっています。

    ヘンドリックス・ジンは、スコッチウイスキーのグレーン工場であるガーバン蒸溜所の一角にあるジン蒸溜所で造られています。
    マスター・ディスティラーはLesley Grecieレズリー・グレシー女史で、スピリッツの天才と呼ばれています。元々薬剤師で、にがい薬のマスキングを専攻していたため、フレーバーに関する知識が豊富で、同社のウイスキー以外の製品のほとんどを管理しています。インターナショナル・スピリッツ・チャレンジISCの審査員も長年勤めています。彼女がこのヘンドリックス・ジンのレシピを考案いたしました。


    13種類のボタニカル

    ヘンドリックス・ジンは、13種類のボタニカルを使用しています。それぞれクオリティーの高いものを選んでおり、世界各国から調達しています。

    ベースとなるのは下記5種類。

    1. ジュニパーベリー(マセドニア産)
    2. コリアンダー・シード
    3. アンジェリカ・ルート
    4. オレンジ・ピール
    5. レモン・ピール

    上記以外にはキュバブベリー、キャラウェイ・シード、オリス・ルート、カモミール、エルダー・フラワー、ヤローが使われます。
    これら11種類のボタニカルがスチルに入れられるものです。

    これらとは別工程で、キューカンバーとバラのエッセンスを用意いたします。

    キューカンバーは、ベルギー産の皮の香りが強いキュウリを使います。水分が多く、加熱すると焦げたキャベツのような香りが生じるので、他のボタニカルと一緒には蒸溜はできません。フレッシュなキュウリを長くアルコールに浸漬し、低温にて蒸溜しエッセンスを得ます。キュウリはイギリスの夏の風物詩であり、サンドウィッチにも用いられることから、イギリスの象徴と考えレシピに組み入れられたそうです。このキューカンバー・エッセンスは爽やかでフルーティー、みずみずしいキュウリのアロマが感じられます。

    バラはブルガリア産ダマスケーナ種を使用しており、日が出る前の早朝に全て手摘みで収穫されます。500㎏の花びらをゆっくりと低温で抽出して、1㎏のローズオイルを得ます。強すぎず繊細で優しいバラの香り、桃のようなフルーティーさもあり自然な印象です。


    蒸留機とテイスティング

    蒸溜器は、全部で3基。Bennet Stillベネット・スチルが2基あり、1基はオリジナルで、もう1基は追加でリメイクしたもの。それからCarterhead Stillカーターヘッド・スチルが1基。オリジナルの2基は1966年にオークションで購入したものです。ジンのレシピも付いてきましたが、ヘンドリックス・ジンとは異なるものです。ジンの製造は4名で行っています。

    ベネット・スチルのオリジナルは1860年製で、容量1000ℓ。オランダより輸入したアルコール度数96%の麦ベース・ニュートラルスピリッツを60%まで加水して、11種類のボタニカルをこの釜の中で1晩浸漬します。その後ゆっくりと加熱蒸溜し、70%程度の原酒Aを500ℓほど得ます。

    原酒Aのテイスティング

    原酒Aのテイスティングは、ヘビーでリッチフレーバー、オイリーでジュニパーベリーの風味がしっかりと感じられます。これは「ボディーをつくる原酒」で、加水すると白濁します。

    カーターヘッド・スチルは1948年製で、容量1350ℓ。この蒸溜器のヘッドの部分にはプレートがあり、より高い精留効果も得られます。ラインアーム部にあるバスケットにボタニカルを順番に詰めて、ベネット・スチルと同様の60%スピリッツを加熱・蒸溜することで、ボタニカルのエッセンスを抽出し、70%程度の原酒Bを500ℓ程度得ます。

    原酒Bのテイスティング

    原酒Bのテイスティングは、まろやかでシトラスやフラワーの風味が感じられます。これは「まわりを包み込む原酒」で、加水しても濁りません。

    ここで、各スチルともミドルカットをしています。最初に出てくる留液ヘッド10ℓ分はカットし廃棄します。本溜分ハート500ℓ程度を取り、その後の留液テールは次ロットと合わせています。

    この2タイプのジンをブレンドして(割合は極秘)、原酒Cを造ります。原酒Cのテイスティングは、ジュニパーベリーのほか、スパイスの風味もしっかり感じられ、バランスがよく甘味もしっかりしています。加水すると白濁します。

    原酒Cのテイスティング

    原酒Cにキューカンバーとバラのエッセンスを加えます。これはGin Uncutと呼んでいて、ヘンドリックス・ターボ・バージョンといえるもので、アルコール度数が高く、ボタニカルの風味もしっかり感じられます。これも加水すると濁るので、実際の製品にする際は、水のほかにアルコールを添加し、加水しても濁らないよう調整します。

    最後に製品(44%)をテイスティングすると、バランスがよく様々なボタニカルのニュアンスがとりやすい印象です。

    バラの風味も感じられますが、それ以外のお花(エルダー・フラワーやヤロー)のニュアンスもしっかりと感じられます。

  • アベラワーテイスティングセミナー レポート


    10月11日(火)、ザ・ペニンシュラ東京において「アベラワー テイスティングセミナー」が開催された。アベラワーは、同月3日よりペルノ・リカール・ジャパン株式会社が日本で再発売したスコットランド・スペイサイドのシングルモルトウイスキー(2008年4月以来)。シーバス・ブラザーズ社のインターナショナルブランドアンバサダー、ダレン・ホージー氏が来日し、「12年」「16年」「18年」「アブーナ」の4アイテムについて語った。

    <アベラワーの特徴>

    ①玉ねぎ型のポットスチルで蒸留することで、フルーティでミディアムボディのスピリッツが生まれる。

    ②希少なシェリー樽とバーボン樽の2種類を使って熟成(ダブルカスクマチュレーション)することで、フレーバーの完璧なバランスが生まれる。

    ③ボトルは、アベラワー村の人々が蒸留所に薬瓶などを持参し、ウイスキーを樽から直接入れていたという創業当時の逸話を元にデザインされている。


    <アベラワー12年 ダブル・カスク マチュアード>

    「まずは、スコットランドのマスターブレンダーと同じ方法でテイスティングしてみてください」とダレン氏。色を見て香りを嗅ぎ、ひと口飲んだら少量加水する。スペイサイドならではのりんごの風味があり、リッチなフレーバー。シェリー樽特有の温かい余韻があり、冬の寒い夜にぴったりのウイスキーだ。

    ●香り

    優しくて円やかな香り、りんごのフルーティさ

    ●味わい

    チョコレート、トフィ、シナモン、ジンジャーのバランスのとれたフルーティなアロマと、シェリー樽のキャラクター

    ●フィニッシュ

    甘く、微かにスパイシーな温かい余韻


    <アベラワー16年 ダブル・カスク マチュアード>

    12年と比較すると色が濃く、シェリー樽の比率の高さがわかる。熟成されるほど複雑なフレーバーが出てくるが、同時にスムースでメロウに。12年よりもスパイシーで、加水すると甘いプラムのような味わいが出てくる。

    ●香り

    ナッティ、スパイス、リッチでフローラル、甘いレーズンのフレーバー

    ●味わい

    プラムのフルーティさが混ざったようなスパイシーさ、スムース、フルボディ、オーク

    ●フィニッシュ

    スパイシーでフルーティ、暖かくて長い余韻


    <アベラワー18年 ダブル・カスク マチュアード>

    オレンジやピーチのような香りがあり、12年や16年と比べるとクリーミー。スペイサイドらしい蜂蜜フレーバーがあり、加水するとアプリコットのような甘さが出てくる。18年は、日本初登場のアイテム。

    ●香り

    リッチ、複雑、トフィ、熟した桃とビターオレンジを組み合わせたようなバタースコッチ

    ●味わい

    バランスがよく、アプリコットの柔らかな風味の後に、古い皮やオークのフレーバーを含んだハチミツの味やクリーミーさが続く

    ●フィニッシュ

    クレームブリュレから、微かなオーク香が花開くように、とても長くてバランスのとれた余韻


    <アベラワー アブーナ>

    ゲール語で「起源」を意味するアブーナ。厳選したスパニッシュオークのオロロソ・シェリー樽で熟成し、カスクストレングスでボトリングすることで色の濃い、ラグジュアリーでパワフルなウイスキーになっている。19世紀の創業当時と、同じ製法で造られている。

    ※カスクストレングスのため、バッチナンバー毎に度数が異なる。今回はバッチ56番/61.2%。

    ●香り

    様々なスパイス、プラリネ、スパイスオレンジ、リッチで深みのあるオロロソ・シェリーの香り

    ●味わい

    オレンジ、ブラックチェリー、ドライフルーツ、ジンジャー、ダークビターチョコレート、 シェリー、オーク、フルボディでクリーミー

    ●フィニッシュ

    強くて深い、エキゾチックなスパイスのビタースウィートさ、ダークチョコレート、オーク